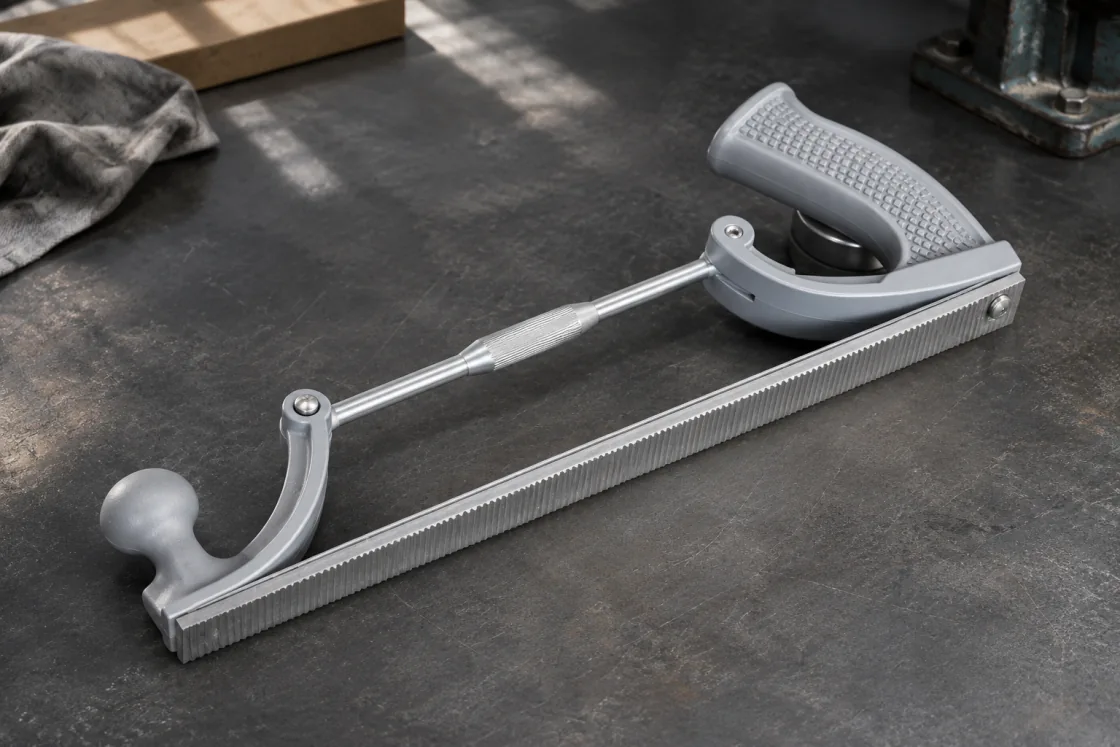
决定夹具配合的三个部位
夹具与锉身采用同一个图纸基准,分别检查孔型和紧固件。
Relia 产品目录双孔铝制锉刀夹具
将三个配合部位的测量值与目录型号及实际锉身放在一起。查看双孔安装及锉身支承示意
请提供孔中心以及平锉支承处的宽度和厚度。用配装夹具样品核对紧固件和操作空间。
详细选型说明
选择双孔锉刀夹具时,从孔中心距、孔径和平锉的宽度、厚度着手,再在实际装配的两件上检查紧固件及支承面。Relia 的铝制夹具可作为实测配合的初选。
| 配合项目 | 需要提供 | 验收检查 |
|---|---|---|
| 孔位 | 两个中心点、间距和相对于边缘的偏移量 | 对齐车身锉锉身和支座上的孔中心 |
| 孔与紧固件 | 孔径、孔型及拟用紧固件 | 确认间隙及紧固件是否匹配支座 |
| 平面锉身截面 | 两孔附近的宽度、厚度和支承面 | 检查装配后锉刀是否得到充分支撑,贴合时有无晃动 |
| 包装内容 | 仅夹具,或另配紧固件及车身锉 | 各零件与数量分别列项 |
Relia 将该夹具作为目录配件供应。请发送锉身图纸或实测样品,注明按同一基准确定的孔位。我们可按该配合部位讨论报价所需的夹具和紧固件配置。
安装细节近照
两孔和支承面的近照有助于识别安装布局。请同时提供要匹配的平面锉身,清楚显示安装点和间隙限制。
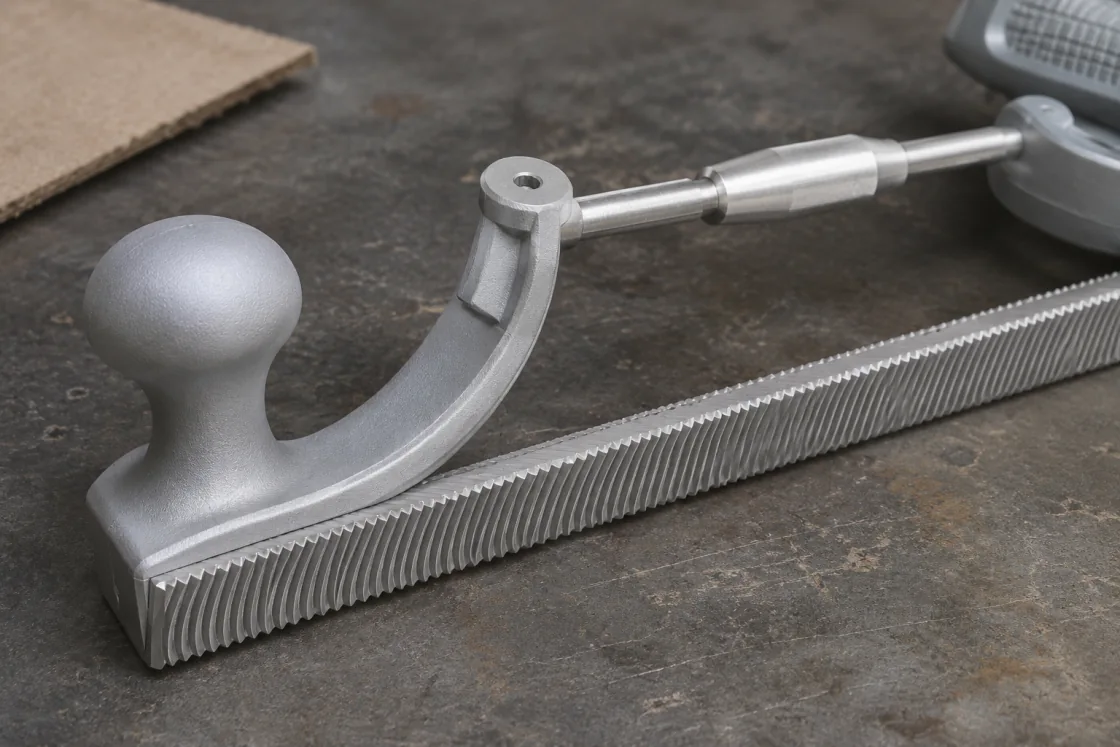
- 孔位配合
- 检查间隙及指定紧固件。
- 位置
- 从同一基准边测量两个中心。
下单前检查夹具的三个配合部位
双孔锉刀夹具须匹配安装点、支承面和紧固件。在同一把拟装配锉刀上检查全部三个部位,便于在询价替换件前发现配合问题。
安装孔中心
在标注图纸或带刻度照片上注明两个中心位置及紧固件间隙。
平锉支承位
测量锉身在支承位置的宽度与厚度。检查支承面与工作间隙是否匹配。
紧固件与装配配合
确认紧固件和拧紧所需的空间。验收收货参照前,将配装零件一起检查。
本图为示意图。尺寸以实际样品或已批准的图纸为准。
双孔图纸及实测孔中心
标出各孔中心及锉刀与夹具贴合的一侧。如果从外缘到外缘测量,请注明方法与孔径,便于核验中心距。注明沉孔面及拟使用的紧固件。
将中心距写在图纸上,并确认各紧固件周围的配合。
- P
- 两个孔的中心距离
- D
- 各孔直径及形状
- B
- 支承处的锉身宽度和厚度
用于配合审核的平面锉身轮廓
我们的夹具适配用于车身或铝表面整修的部分平面锉身。请提供安装区域的轮廓以及能识别该型号的标记或版本。用装配试样核对配合,并单独保留商品照片。
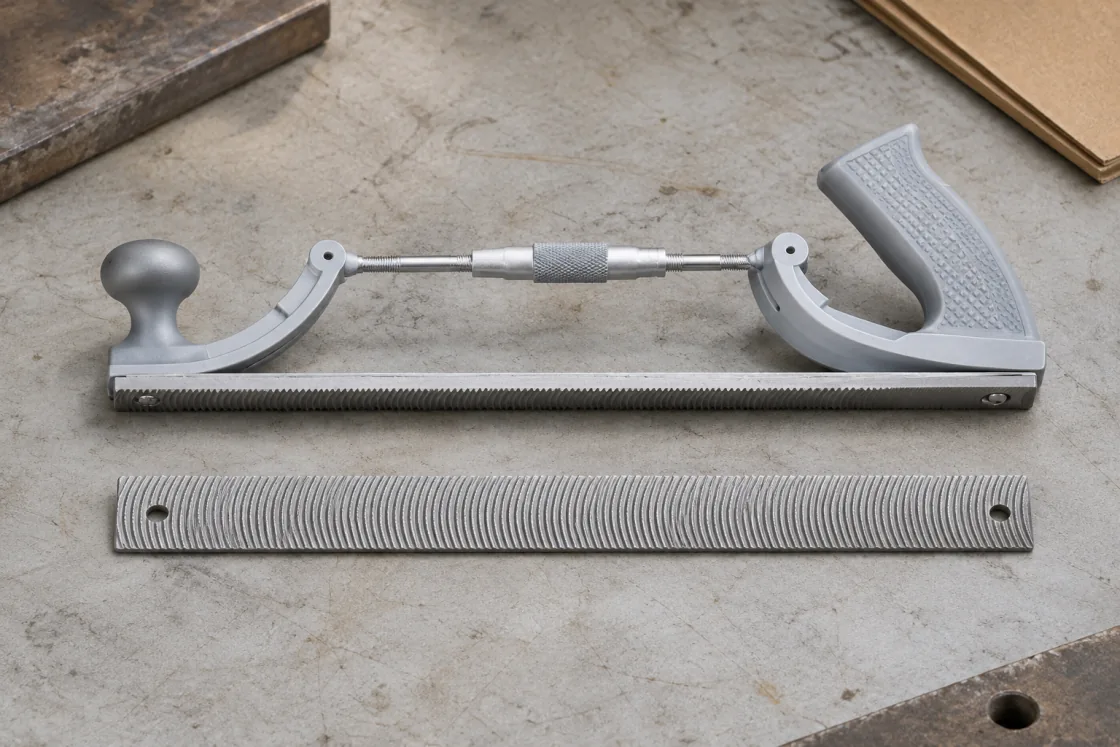
- 平面锉身
- 比较两端宽度和厚度。
- 支撑
- 检查锉身在两个安装点是否平贴。
- 装配前测量配合双方的中心距、偏移量及孔型,将拟用螺钉或螺栓与实际孔和沉槽核对。
- 支承面比较锉身宽度、厚度与可用支承面。检查两个安装位置是否能贴合而不扭转锉身。
- 装配验收查找晃动、支撑不均或紧固件伸到工作面的情况。夹具、锉刀和紧固件分别记录,以便识别。
采购替换件前的配合检查
验收试装前应标明锉刀、夹具和紧固件。拍摄支座及两个装配点。如果门店会为不同平锉型号复购安装座,请把认可的配对保存在订单记录中。
核对替换配合时,将夹具和锉刀一起比较。
- 测量
- 发送关键尺寸
- 匹配
- 核对实物样品及紧固件
- 确认
- 记录已核验的配对
收货时核对夹具和紧固件
说明是只订夹具,还是同时将配套紧固件及锉刀分别列入订单。对照书面配置检查到货,然后为团队保存已认可的装配记录。
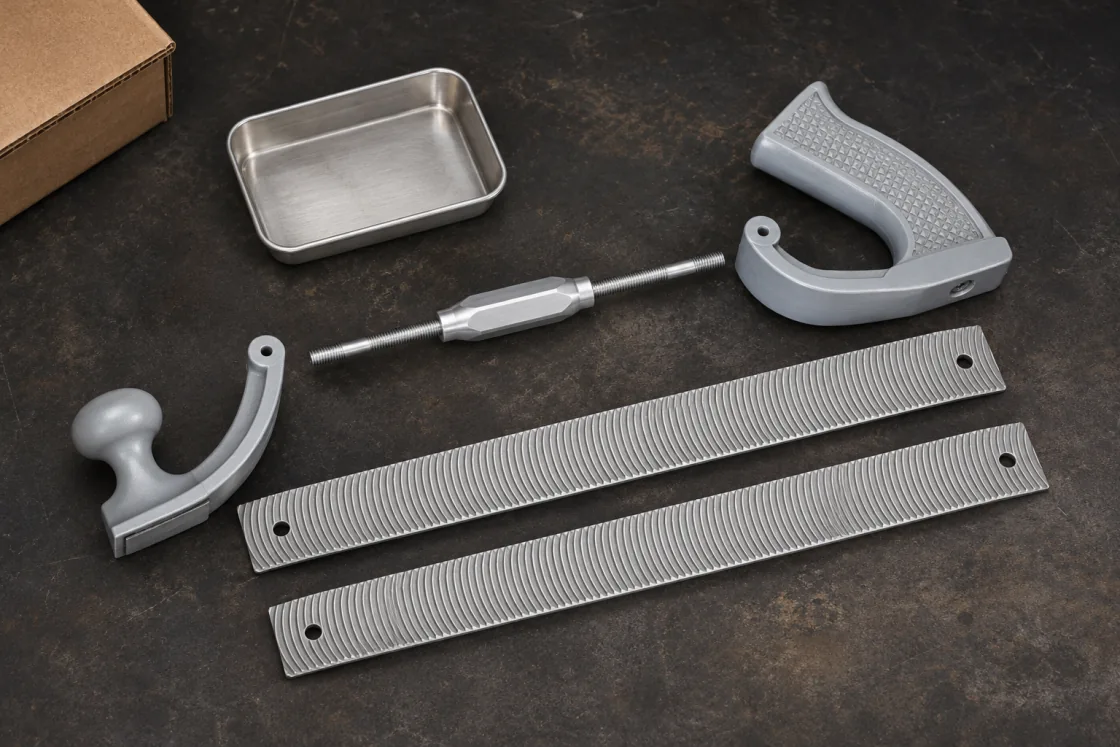
- 包装内容
- 分别列出夹具、锉刀和紧固件。
- 试装
- 验收实际配对装配件。
按装配方式选购其他配件
替换柄尾安装式手柄时,采用柄尾与插孔尺寸。另购清洁刷时,按刷毛类型及和锉刀的兼容性选择。
订单还包含其他配合部位时,请查阅相应配件指南。
- 柄尾配合
- 锉刀替换手柄
- 清洁
- 锉刀清洁刷
- 轮廓系列
- 按工件选择金属加工锉
按实测配合询购夹具
在询价前,将安装点的测量数据对应到目录夹具型号。
选择型号
- 双孔铝制锉刀夹具在样品上核验孔中心、锉身支撑及配套紧固件。
下单前检查
- 按柄尾和插孔尺寸选择替换手柄对于需要手柄的锉刀,请参考柄尾和插孔指南。
- 马蹄锉和手锉批发报价清单询价时附实测图和独立的紧固件清单。
准备询盘
请发送两个孔的中心位置、孔径及锉刀宽度和厚度,并注明需与夹具一起报价的额外零件。
批发询盘与联系方式
请提供孔中心、锉刀宽度与厚度、紧固件要求及数量。
- 商品或型号
- 夹具、平面锉身和匹配紧固件的资料
- 样品或留言
- 孔中心、孔径、宽度和厚度,并标明基准
- 数量和目的地
- 各零件数量和目的地
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971