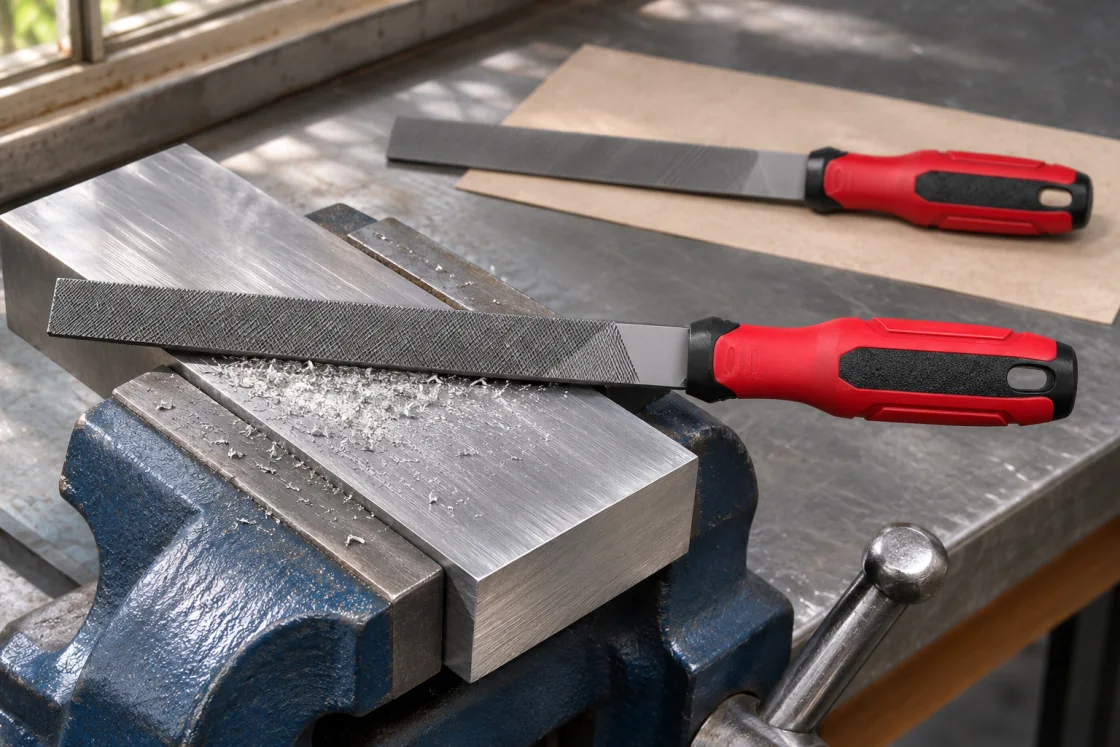
目录中的双纹和单纹实例
在钢材上用双纹锉粗修成形,用单纹磨锉完成精修。
Relia 产品目录双纹钢制手锉
尽量采用相近的尺寸和轮廓,使结果能够体现齿型差异。查看两道工序对照记录
用双纹样品评估粗修,用单纹磨锉评估表面效果。两次试验使用相同的试件材质和形状。
详细选型说明
钢件维护台可先用 8 英寸双纹手锉粗修成形,再用 8 英寸单纹磨锉进行可控精修。Relia 目录中两个工具厚度不同。核对各自的可达性,并在同一代表性工件上比较表面。
用于首样的双纹锉齿
我们的双纹手锉可作为粗修试验的目录参考。选择能在目标区域灵活控制的长度,再用实际边角料或首件比较接触情况和材料去除。
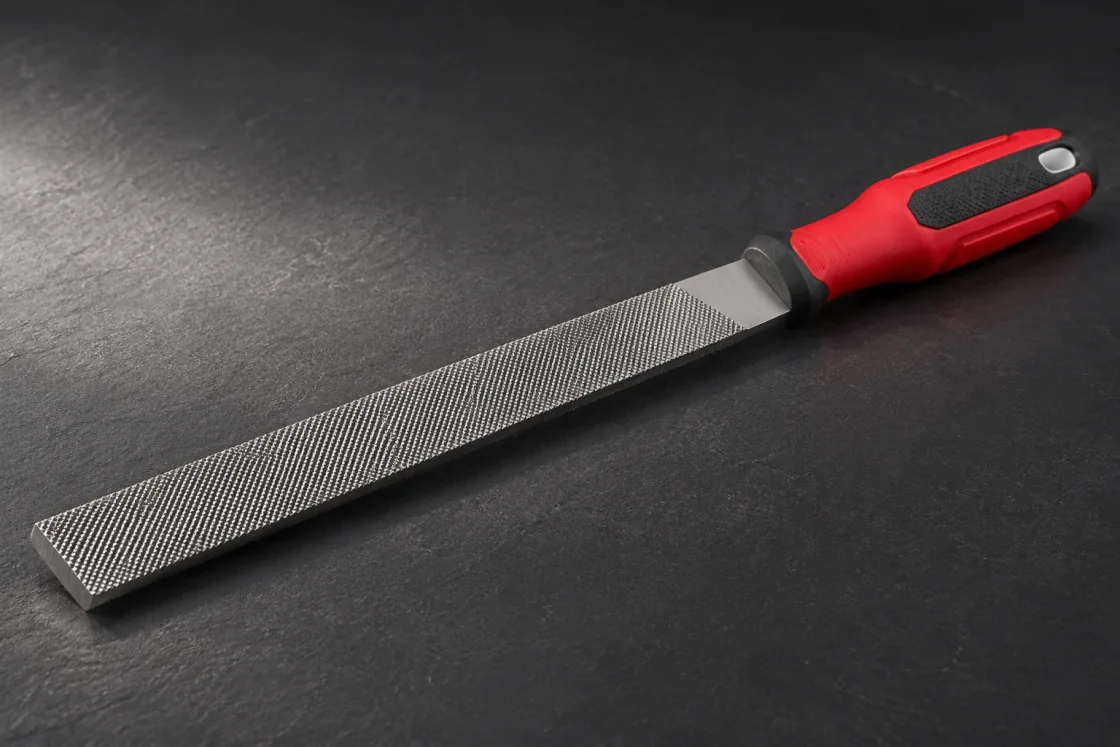
- 双纹
- 比较交叉齿排如何去除材料。
- 第一工序标准
- 在具有代表性的边缘记录去除量和操控。
用两件样品分别评估去料与精修
尽可能在相同的工件材料和形状下比较双纹与单纹锉。粗修设定可观察的去除量标准,最后一道设定独立的表面验收要求。
双纹粗修候选款
使用相同的接触区及试验推锉动作。记录去除量、切屑状态,及精修需要处理的任何表面痕迹。
单纹精修候选款
粗修后使用等效工件作参考。记录验收所需的边缘或表面状态。
两条采购明细
为各工序记录齿型及确切锉刀型号。两把工具都需备货时,将各自检查要求列入报价。
粗修与最终表面验收
两个样品使用相同材料和具有代表性的夹具。记录粗修后可测量的余量,并为成品边缘设定独立目标。图纸有表面粗糙度要求时,明确测量和验收条件。
认可任何一个型号前,分别写明预期去除量和最终表面效果。
- 工件
- 同种金属及可比较的起始形状
- 第一工序
- 剩余加工余量与边缘形状
- 第二工序
- 可见痕迹、毛刺状态及商定的粗糙度测量
用于最终精修的单纹磨锉
我们的平面单纹磨锉列有 6、8、10 和 12 英寸长度,适用于钢件或铁件。按工件匹配长度与齿面接触,再核对实际结果,然后选定常用的精修工具。
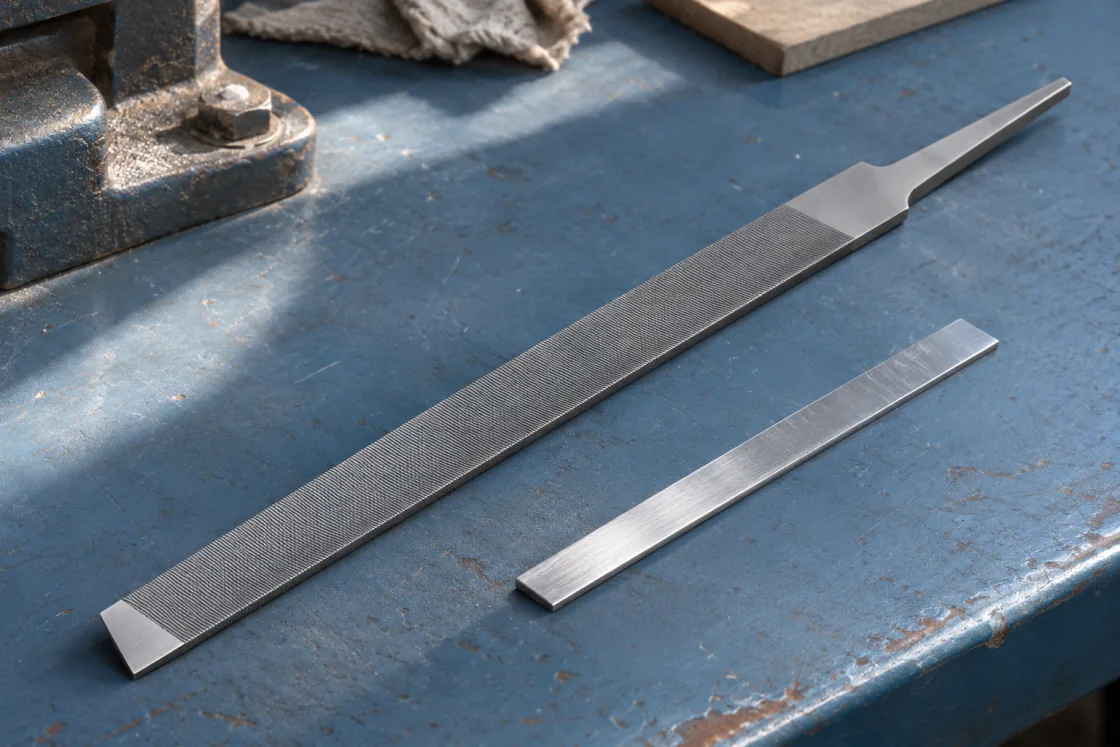
- 单纹
- 选定用于最后一道精修的锉面。
- 可达性
- 8 英寸磨锉一栏标示厚度 3.2 毫米。
单纹与双纹工作面的区别
单纹面有一组齿排,双纹面增加与首组交叉的第二组齿排,因此接触和切屑形态可能不同。锉身先成形,再制齿和热处理。成品请按规定的工作面与棱边布置验收。
- 坯件选择以目录所列 8 英寸手锉 19.2 × 4.3 毫米、磨锉 19.7 × 3.2 毫米两种截面为起点,核对哪种锉身能触及边缘。
- 制齿检查齿向及指定的各面是否有齿。将齿型说明随样品型号保存。
- 工件试验在类似条件下记录去除材料量、可见痕迹与可达性,为两条产品明细分别设定粗修和精修验收标准。
- 粗修明细
- 双纹、所选尺寸和手柄
- 精修明细
- 单纹、所选尺寸和工件
- 验收
- 同一测试材料及商定结果
用于精修检查的平面试件
在相同光线下观察最终边缘与表面。将工具和表面效果一起拍照,有助于说明验收状态。有正式表面要求时,可记录实测数值。
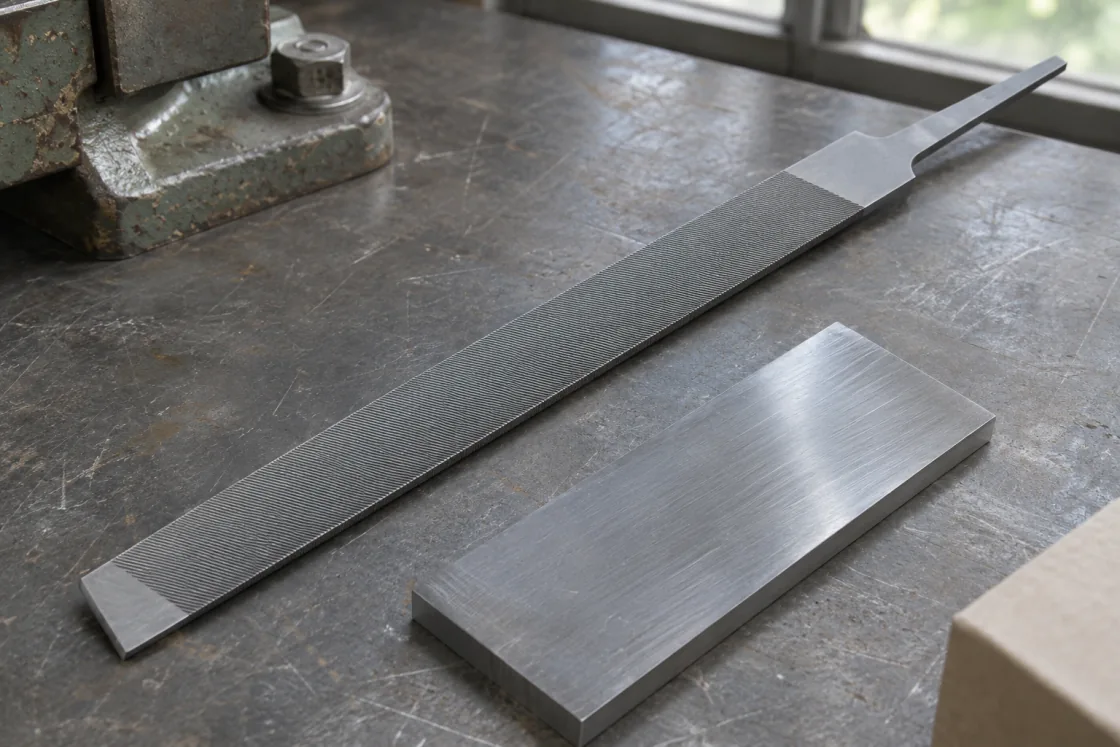
- 同一试件
- 在同一种钢材上试用两种齿型。
- 在光照下查看表面
- 比较可见痕迹与剩余毛刺。
按轮廓和材料调整选型
狭槽或曲面可能需要更换比较的锉刀轮廓。较软的有色金属可能适合另选齿型。切换到这些比较时,沿用实际作业信息。
选择齿型和工序后,确认实际使用的形状及材料。
- 几何形状
- 按工件选择金属锉轮廓
- 有色金属作业
- 铝、铜和黄铜用锉刀
粗修与精修样品订单
每道工序选一款候选工具,零件形状变动时查看轮廓指南。
选择型号
下单前检查
- 按轮廓选择工业金属锉确定齿型前先检查截面及光边。
- 按刷毛及锉面选择锉刀清洁刷日常锉削需要定期清除切屑时,选配清洁刷。
准备询盘
请说明工件材料、预期去除量和最后一道工序应留下的表面。我们可以在同一份询盘中讨论两把锉。
批发询盘与联系方式
请发送所需轮廓、粗修与精修核验要求,以及各工具数量。
- 商品或型号
- 双纹和单纹型号及其成品长度
- 样品或留言
- 工件合金、边缘操作空间及各道工序可接受的表面效果
- 数量和目的地
- 各齿型采购量与交付目的地
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971