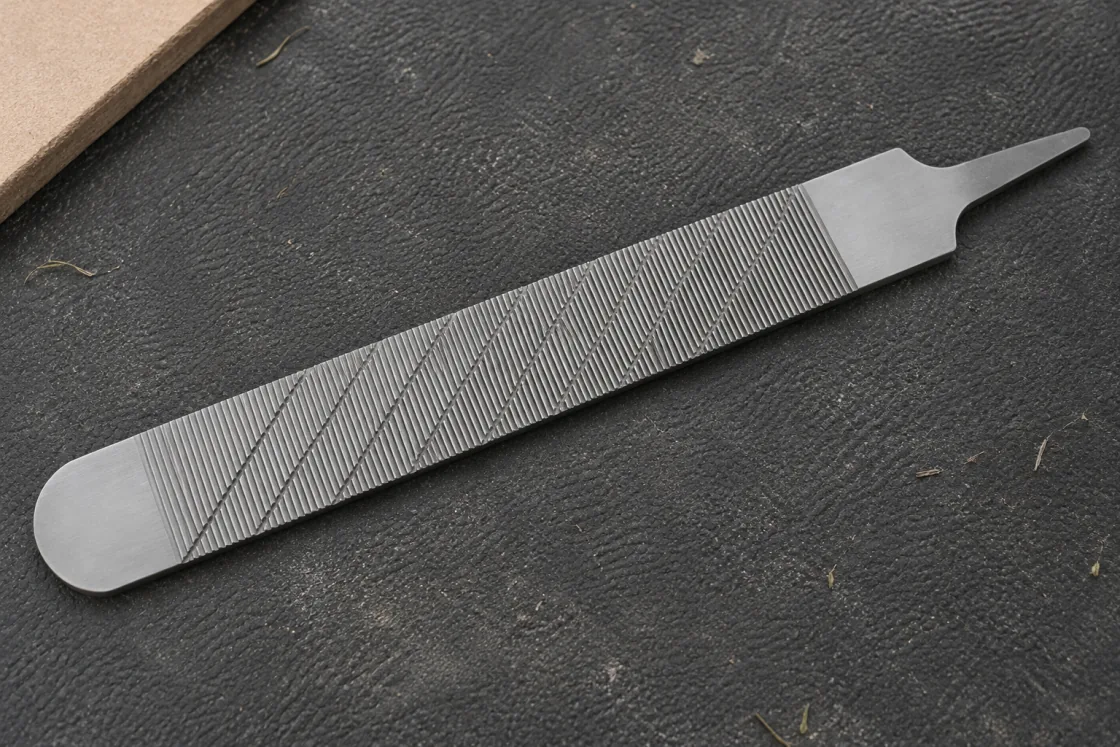
14 英寸款的两种目录宽度
- 标准宽度45 毫米
- 加宽款50 毫米
刻度 0–50 毫米
两种锉身的标称长度均为 350 毫米,厚度均为 4.8 毫米。请分别比较有齿区宽度。
Relia 产品目录14 英寸平面双面马蹄锉
将目录锉身宽度与各面可实际使用的齿宽分开记录。查看 45 和 50 毫米款的测量方法
请分别申请 45 和 50 毫米两种样品。在确认宽度前,按相同标记位置测量各锉身及两个齿区。
详细选型说明
采购 14 英寸双面马蹄锉时,可先考虑 Relia 的 45 毫米锉身。若要加大接触面积,再申请 50 毫米款样品。两款目录长度均为 350 毫米、厚度均为 4.8 毫米。在订单中写明宽度及粗细齿面,并在样品上核验实际齿宽。
| 目录中的 14 英寸平面款 | 商品页尺寸 | 锉面与订单检查 |
|---|---|---|
| 45 毫米锉身 | 350 × 45 × 4.8 毫米 | 如适用,选择剁齿或铣齿并记录齿宽 |
| 50 毫米锉身 | 350 × 50 × 4.8 毫米 | 在同一测量位置核对锉身增加的 5 毫米宽度 |
| 橡胶柄碳钢款 | 标称 14 英寸,双工作面,银色选项 | 确认该型号的工作宽度和装配后长度 |
| 橡胶柄 KD939A | 目录也列有 16 英寸规格 | 需要 14 英寸款时请在订单明细上注明 |
Relia 在厂内加工马蹄锉的两个工作面。请告诉我们所需宽度、偏好的齿型以及是否需要配装手柄。以下锉身尺寸供初步比较,实际有效齿宽以样品在团队选定位置的实测为准。
在相同位置测量两把 14 英寸马蹄锉
目录标示的 45 和 50 毫米锉身名义相差 5 毫米。在两个 350 毫米锉身上标出同一位置,测量钢制锉身,再分别记录各面有齿区。
目录 45 毫米宽锉身
初步选型在可工作的锉身上使用同一位置。分别记录粗修面和精修面的实际齿宽。
目录 50 毫米宽锉身
在相同位置比较加宽锉身,核对增加的名义宽度中有多少是有效齿区。
测量记录
记录测量基准并确认是否包含手柄。两种目录锉身的标称厚度均为 4.8 毫米。
刻度为 0–50 毫米。条形表示目录锉身宽度。请在每件样品上测量有效齿区。
粗齿面和精修面
检查同一件样品的两面。目录中的粗齿面用于定形,较细的锉面用于精修。分别确认工作范围与齿面纹理,就能更准确地识别双面配置。
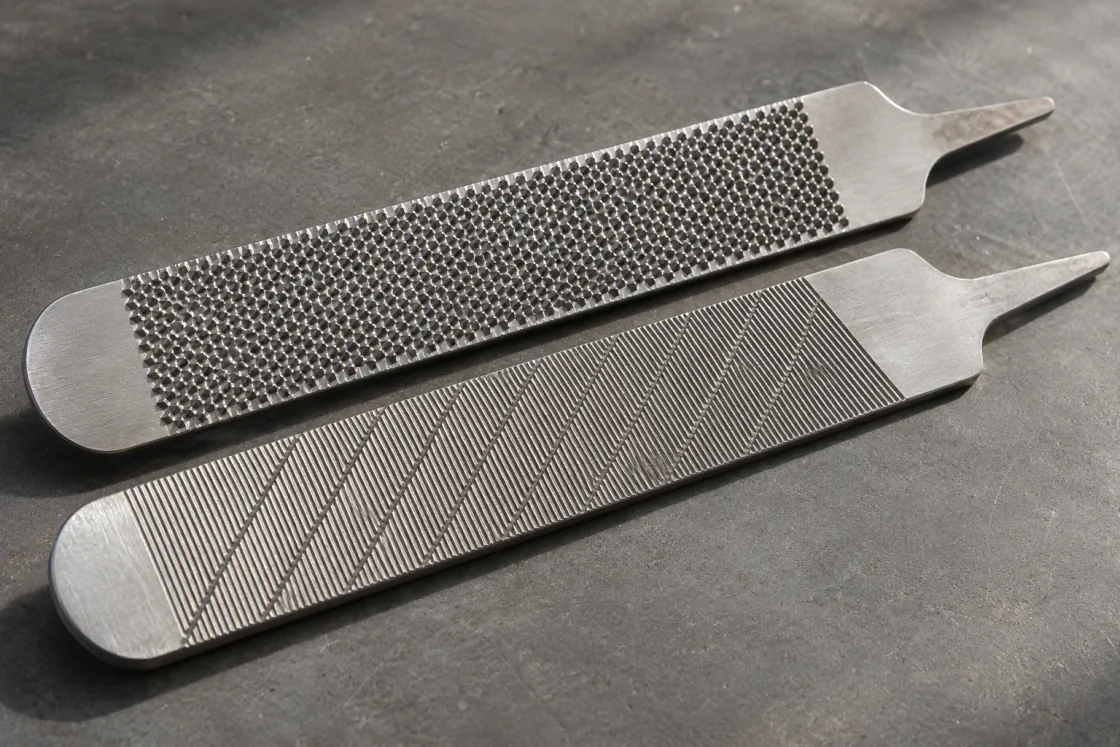
- 粗齿面
- 确认用于粗修定形的工作面。
- 细齿面
- 单独验收精修工作面。
可实测的 5 毫米宽度差
从目录 45 毫米宽款换到 50 毫米宽款,锉身宽度增加 5 毫米。实际接触区取决于锉齿横向的起止位置。对试样在同一截面测量,并记录可用的工作宽度。
用同一测量位置及手部间隙检查比较两种宽度。
- 锉身宽度
- 在一个商定的截面测量
- 齿区
- 分别测量两个工作面的有效宽度
- 握持间隙
- 确认手部或夹具与锉身肩部有足够间隙
可直接使用的橡胶柄款
对比14 英寸橡胶柄碳钢马蹄锉及橡胶柄双面马蹄锉。两个目录型号可分别考虑,请测量并询购所需型号的确切宽度和手柄。
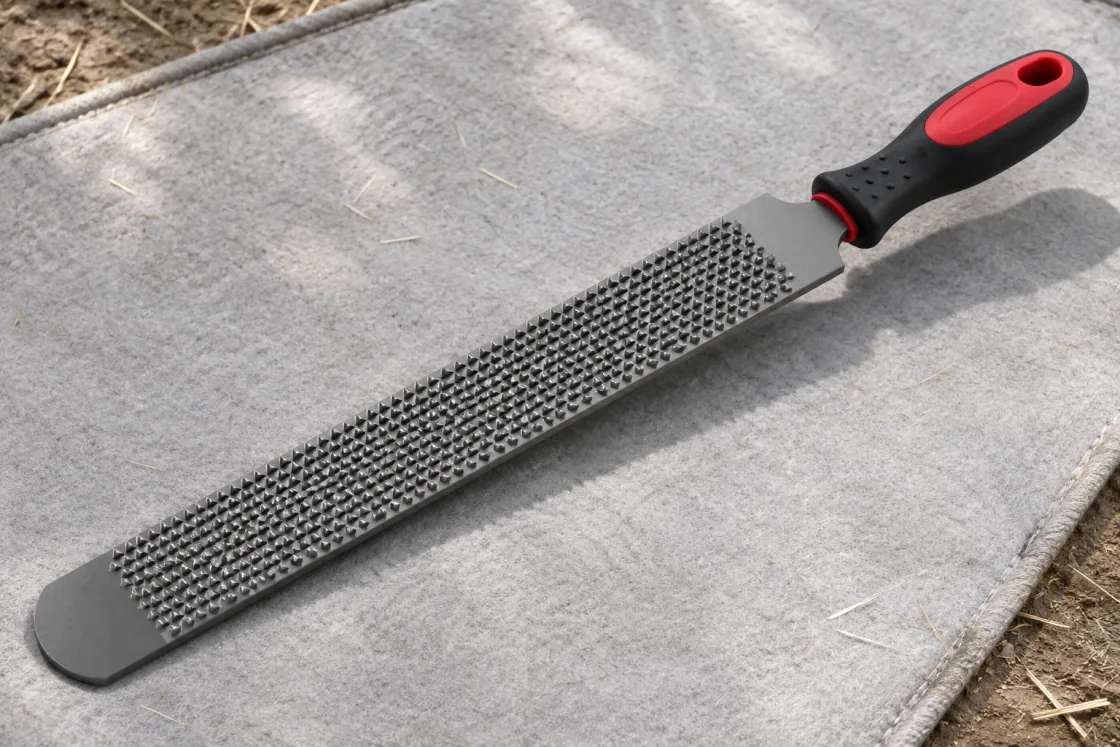
- 配装手柄
- 核对肩部附近的手部空间。
- 收纳
- 测量带手柄工具的整体尺寸。
- 坯件尺寸以目录中的 350 × 45 × 4.8 毫米或 350 × 50 × 4.8 毫米为起点。在验收记录上注明允许偏差。
- 两个齿区注明商定齿型,在锉身后端测量有齿宽度。若锉身有锥度,再沿工作面向前测量。
- 成品样品热处理后,检查直线度和工作面边缘。如订购带柄款,将装配后长度单独记录。
供团队或经销商使用的样品检查
请团队在各配置上比较两个工作面与手柄。记录条件,并给已认可配置设置内部标签。其他采购人员下次订货时也能凭该记录核对。
请评估者使用相同的 45 和 50 毫米样品,评估接触和操作范围。
- 工作面
- 测量两侧有齿区的宽度
- 手柄
- 比较间隙及平衡
- 复购
- 保持同一已认可的型号和宽度
用于测量工作面的轮廓参考
如果宽度、厚度或肩部很重要,请索取参考图或实测样品。把读数同时关联到型号和测量位置。批次质量指南说明如何留存。
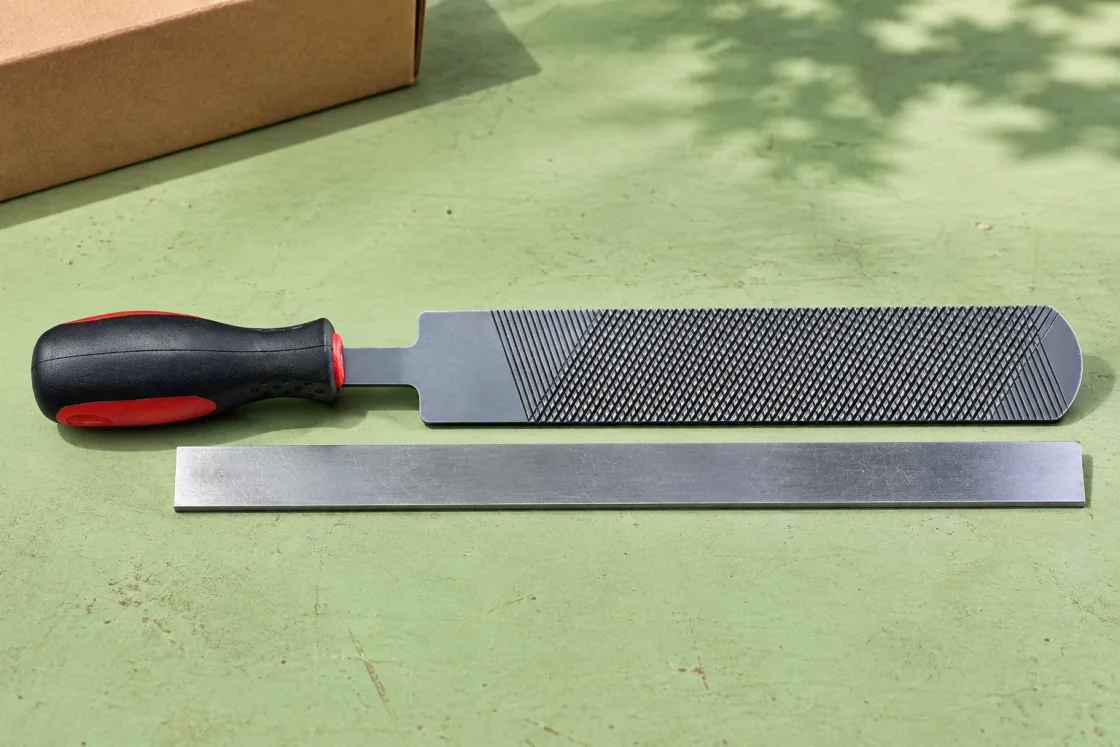
- 一个测量位置
- 在样品上标出宽度测量点。
- 两项尺寸
- 分别记录锉身宽度和实际齿区宽度。
转向更长或切削更强的工具
需要更长的有效齿区时,请比较长度。主要区别在典型作业中的切削手感时,请对比粗齿样品。
需要不同操作范围或更粗齿型时,选定新型号后重新核对两面。
- 齿型
- 粗齿样品试用
按宽度申请 14 英寸款样品
在报价与验收记录上写明选定宽度及偏好的两面齿型。
选择型号
- 14 英寸平面双面马蹄锉在同一目录型号内比较 45 和 50 毫米锉身。
- 14 英寸橡胶柄马蹄锉作为单独配置核对手柄及装配后长度。
下单前检查
- 马蹄锉样品确认与批次质量验收记录采用相同测宽位置并附上锉面照片。
- 按操作范围选择 9、16 和 18 英寸马蹄锉按实际操作范围比较短款与长款。
准备询盘
请发送订单所需宽度、工作面、手柄及预计数量。我们可以讨论需要打样和报价的具体配置。
批发询盘与联系方式
请提供要申请的样品宽度、每面的齿型和预计订单数量。
- 商品或型号
- 45 或 50 毫米锉身,选择配装手柄或裸柄尾
- 样品或留言
- 粗齿和细齿面核对,以及实测工作宽度
- 数量和目的地
- 样品数量、预计批量采购量及目的地
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971