两种手柄与决定装配的尺寸
以锉刀实际柄尾的测量值为准,在同一工具上试装比较单色与双色手柄。
Relia 产品目录单色替换手柄
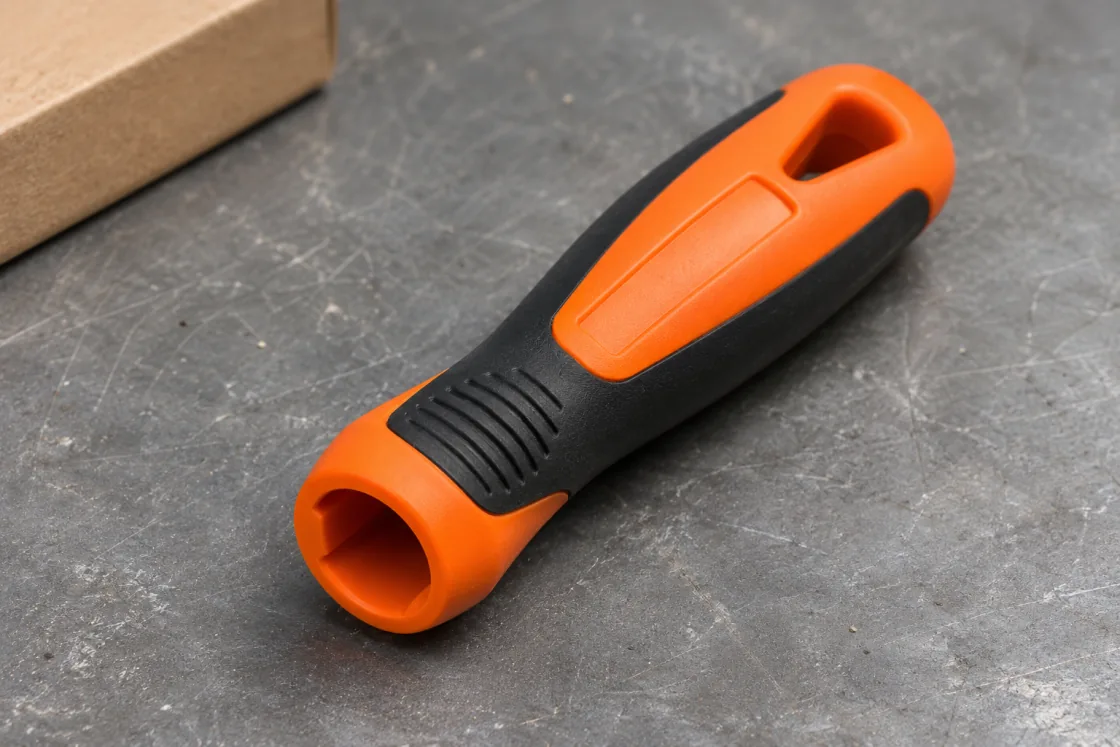
用同一把实际锉刀对比两个目录手柄。查看柄尾与插孔配合图
保留原工具作为配合参照。决定试用哪款目录手柄前,测量柄尾根部、尖端和插入深度。
详细选型说明
按柄尾与插孔尺寸选择替换手柄。在确认能装到您的锉刀上后,比较 Relia 的单色手柄和双色软握手柄。请提供根部与尖端尺寸、锥度和插入长度,批量采购前验收试装样品。
单色候选手柄
带柄尾锉刀用替换手柄所列车间用途包括匹配的金属锉、木锉和锯锉。确认拟购配置的实际插孔尺寸和总尺寸。
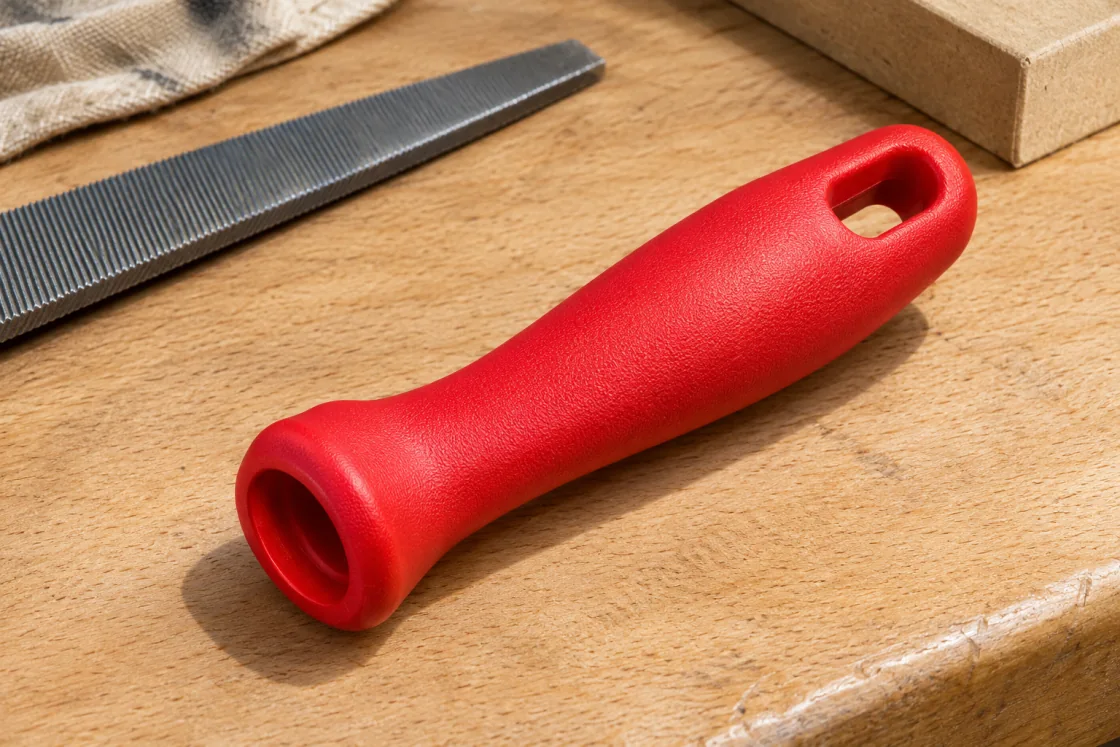
- 单色手柄
- 确认成形材料和内孔形状。
- 配合检查
- 用实际锉刀柄尾核对。
在同一参考图纸上对比柄尾与插孔
替换手柄必须能装到您已有的锉刀上。测量柄尾根部、尖端和插入长度,再与手柄样品的实际内孔形状和深度比较。
锉刀柄尾
标出根部与尖端的宽度及厚度。记录从肩部起算的有效插入长度。
手柄开口
测量插孔入口及沿有效深度的尺寸。在实际手柄上确认内孔锥度或形状。
装配检查
比较装配位置和肩部间隙。在同一条订单明细中保留锉刀和手柄型号。
本图为示意图。尺寸以实际样品或已批准的图纸为准。
测量配合部位的两端
标出根部和尖端,分别测量两处的宽度、厚度,再测量实际可用的插孔开口及深度。保存数字和柄尾轮廓,因为锥形矩形截面与圆形插孔的定位方式不同。
用根部、尖端及插入尺寸说明必须与手柄配对的部件。
- 柄尾根部和尖端
- 测量宽度与厚度,并记录锥度
- 插孔
- 开口形状与内部有效深度
- 肩部
- 认可的装配位置及装配后剩余空间
在同一记录保留插孔和柄尾
提供两件并排的照片及各自的确切型号。展示未装锉刀的插孔,并在图片旁提供测量值。
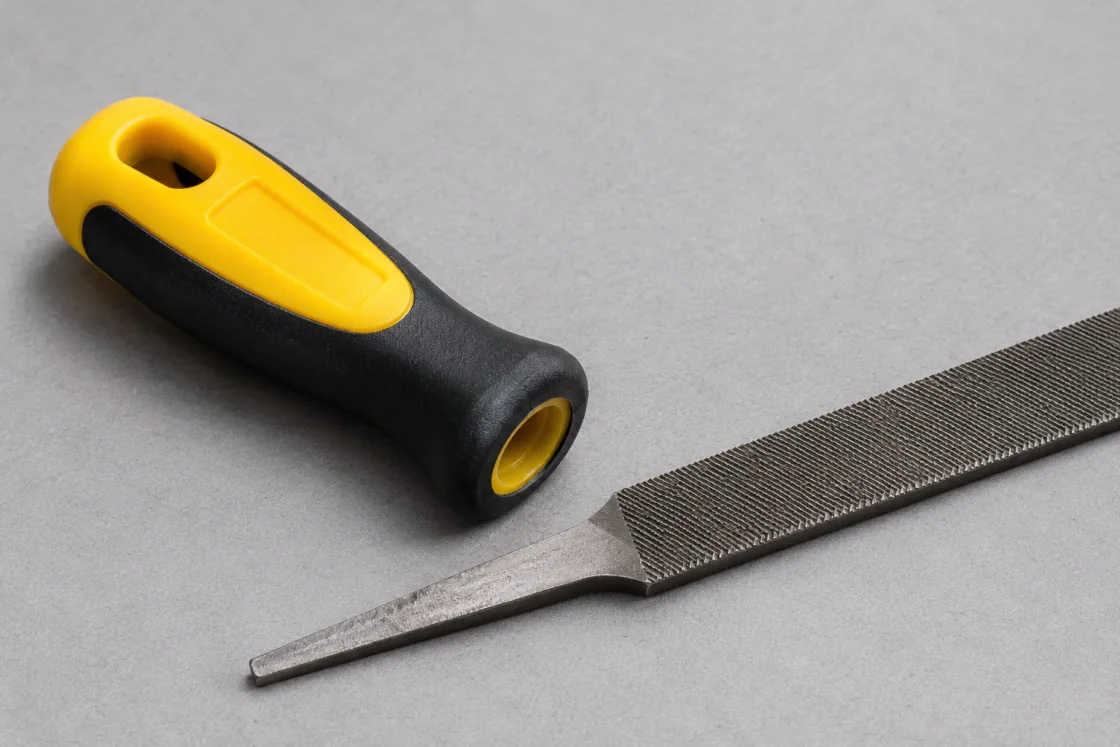
- 同一基准
- 在同一张图上比较深度、根部和尖端。
- 肩部
- 在装配到位时检查间隙。
- 配合形状在根部和尖端附近测量柄尾,比较手柄在整个插入深度可容纳的尺寸。
- 手柄结构确认报价型号的确切材料和插孔类型。若需放入货架或套装,记录手柄外径。
- 装配状态用留存锉刀检查对齐、肩部间隙和配合。按订单商定额外的紧固程度检查。
可留存的订单记录
保存实测柄尾与已认可手柄的配对资料。报价及后续复购沿用相同编号。若门店经营多种外观相似的手柄,这项记录尤其有用。
在可复购的采购记录中保存已认可的柄尾与手柄配对。
- 测量部件
- 注明两个型号
- 实际握持核验
- 记录装配与使用检查
- 复购
- 沿用已认可的配对及包装
收货托盘上可见的手柄差异
将多款手柄放入同一货位前,比较各备货手柄的形状和长度。外部纹理可帮助识别,插孔资料则应保留在型号记录中。
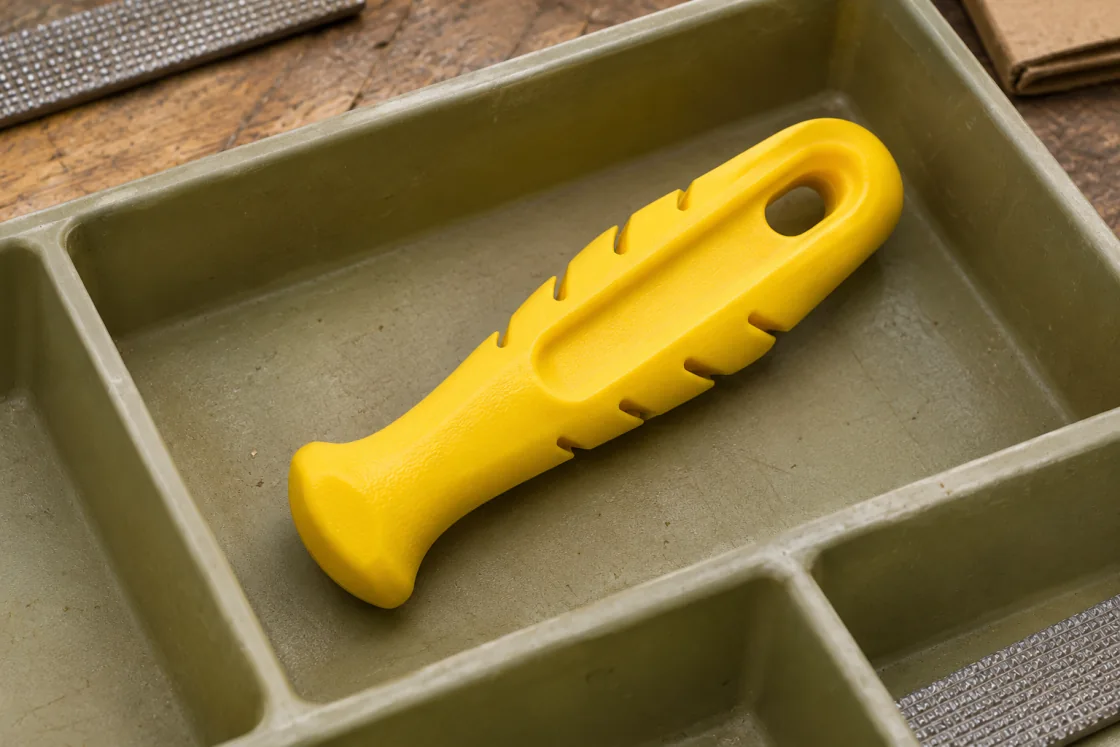
- 收货检查
- 让插孔和外部手柄选项均可区分。
- 验收配对
- 补货前检查插入深度。
为确切锉刀询购手柄
先明确试装依据,再用报价清单将尺寸填入询盘。
选择型号
下单前检查
- 钉蹄团队用带柄和裸柄尾马蹄锉用配合图核对裸锉身及现有手柄。
- 锉刀与马蹄锉混合批发匹配的工具与手柄作为可独立识别的明细采购。
准备询盘
请发送柄尾和当前插孔尺寸、照片及所需数量。我们可以讨论适合打样的候选手柄。
批发询盘与联系方式
请提供柄尾根部和尖端尺寸、预期插入深度及各类手柄数量。
- 商品或型号
- 手柄型号及必须适配的确切工具柄尾
- 样品或留言
- 根部和尖端尺寸、插入深度及可用间隙
- 数量和目的地
- 各手柄选项数量和目的地
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971