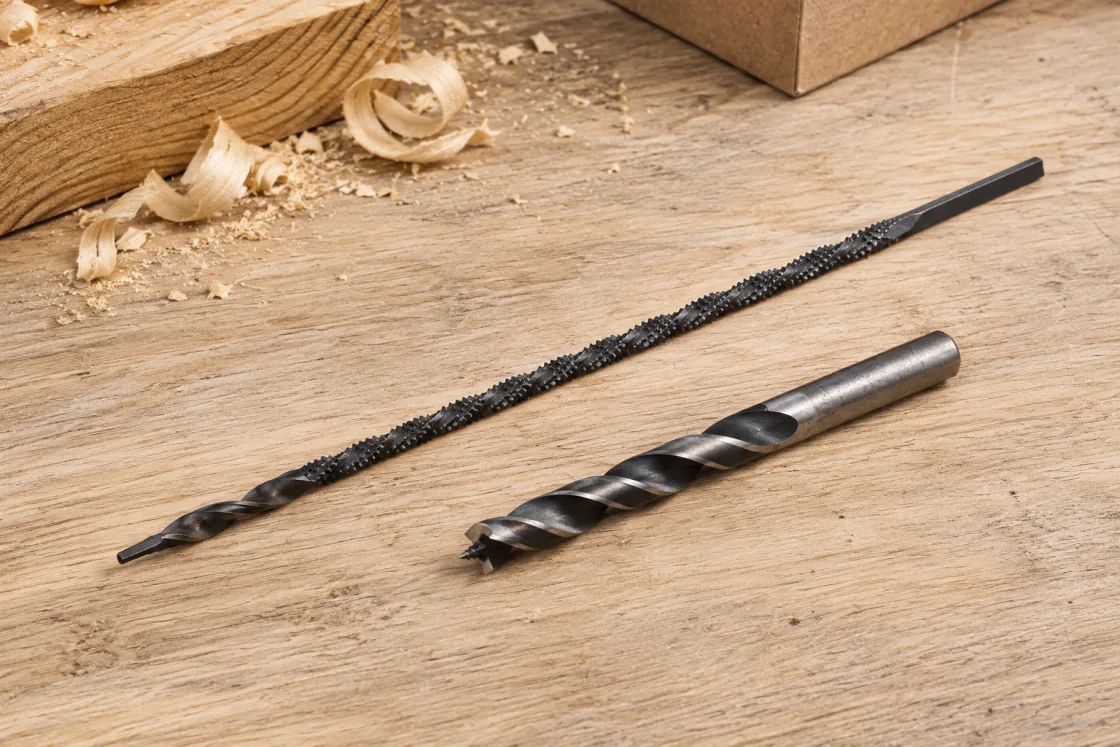
两种钻头锉直径参考
- 7 英寸规格5.0 毫米
- 10 英寸规格6.5 毫米
刻度 0–6.5 毫米
先参考目录中的 5.0 和 6.5 毫米规格,再匹配钻头排屑槽、外缘切削尖或其他可达工作面。
Relia 产品目录细齿木工钻头锉
在每件样品的相同工作位置,对比目录中 5.0 和 6.5 毫米的参考值。查看木工钻头可达性示意
先明确锉刀需要触及钻头的哪个位置,再按该处的工作轮廓及可控推锉空间比较候选款。
详细选型说明
对于可用锉刀维护的木工钻头,应将排屑槽或外缘切削尖处的轮廓与细锉实际工作截面比较。Relia 列有 5.0 和 6.5 毫米两种直径参考。若入口窄或形状特殊,订样前请发送照片及入口实测数据。
钻头工作部位的可达性
请提供目标区域清晰视图和能体现开口大小的刻度。钻头形状或狭窄排屑槽可能只允许使用锉身的一部分。实际接触位置有助于选择试用样品。
- 部位可达性
- 标出排屑槽或外缘切削尖上的工作点。
- 锉刀轮廓
- 测量工作截面进入的位置。
测量钻头锉需要伸入的开口
选用细齿锉前,先找到木工钻头上的工作点。目录直径仅供初选,实际可达性要在锉刀接触钻头的位置核对。
钻头的可达部位
标出要触及的开口或切削部位,在实际钻头上测量。
接触处的锉刀截面
在会伸入该部位的有效截面测量锉刀,并将操作范围写在同一份资料中。
受控试用
在有代表性的钻头上检查可达性和最终刃口状态,留存钻头和锉刀型号供报价使用。
测量预定入口
绘制侧面草图,标明工作点及必须保持原状的相邻结构。标称 6.5 毫米和 5.0 毫米的锉刀占用空间有明显差别,请索取会进入该部位的截面实际直径。
将钻头可达尺寸和锉刀测量点并列记录。
- 入口
- 进入位置的宽度和形状
- 可用操作空间
- 可用深度及留出间隙所需的角度
- 轮廓
- 工作点选定的截面
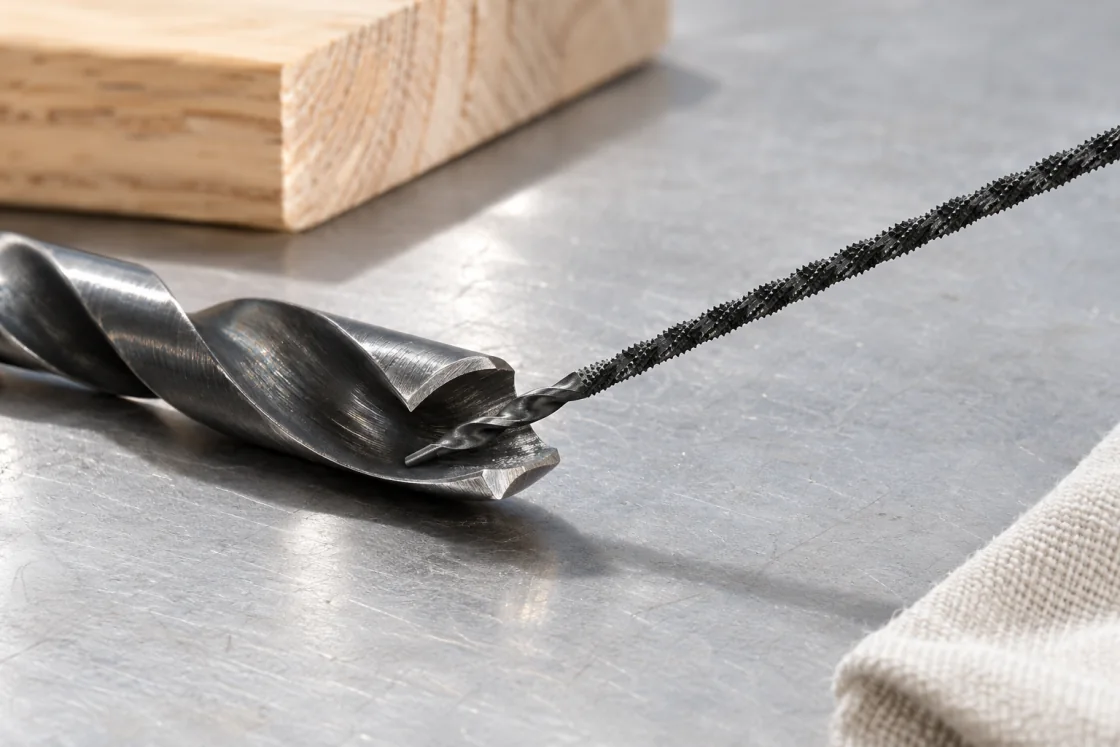
用洁净的锉刀和钻头对比
将实际检查的锉刀与钻头拍在同一张清晰照片中。侧面近照可以展示接触位置。把照片与发送给我们的标注图一并保留。
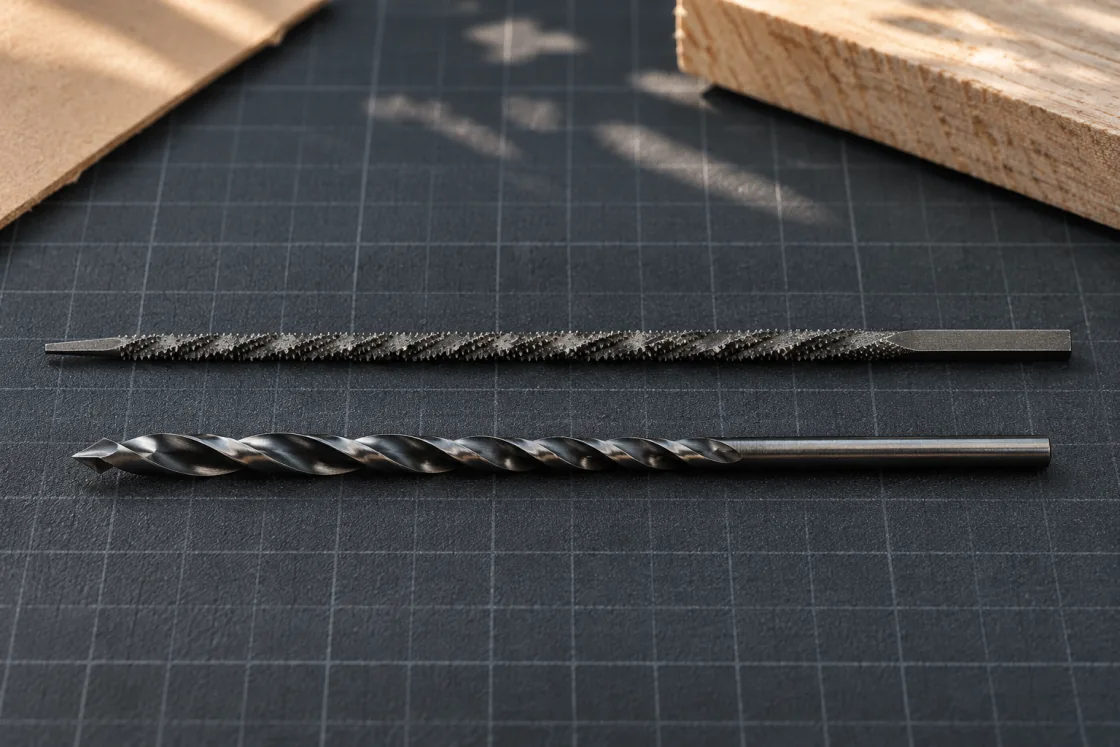
- 配对记录
- 保持钻头及选定锉刀可识别。
- 试用
- 比较配套钻头上可触及的刃口。
以钻头资料为核心的询盘
用适合的参考钻头和标注图片说明配合要求,记录工具用于可达部位的轻微修整还是局部去毛刺。在复购订单中保留钻头型号、锉径、实测接触和记录的状态。
询盘中保留钻头资料和锉刀必须达到的其他尺寸要求。
- 钻头
- 制造商和完整型号
- 可达性
- 排屑槽或工作区域尺寸
- 锉刀
- 尺寸、工作直径与轮廓
- 试用
- 在有代表性的样件上观察到的结果
- 坯件截面记录预期接触处的开口,并与报价轮廓对照。截面变化时,在尖端及沿锉身稍后的位置分别测量。
- 齿区检查细齿工作面能触及所需区域,同时避开其他表面。在已认可的样品上注明截面和有效长度。
- 在钻头上检验取下钻头并固定后再检查。决定全面备货前,在样品上记录间隙和可见结果。
细齿工作面特写
细长锉身与切削工作面需要近看,标称长度只是初步参考。样品近照有助于维护人员将工具与实际作业空间比较。
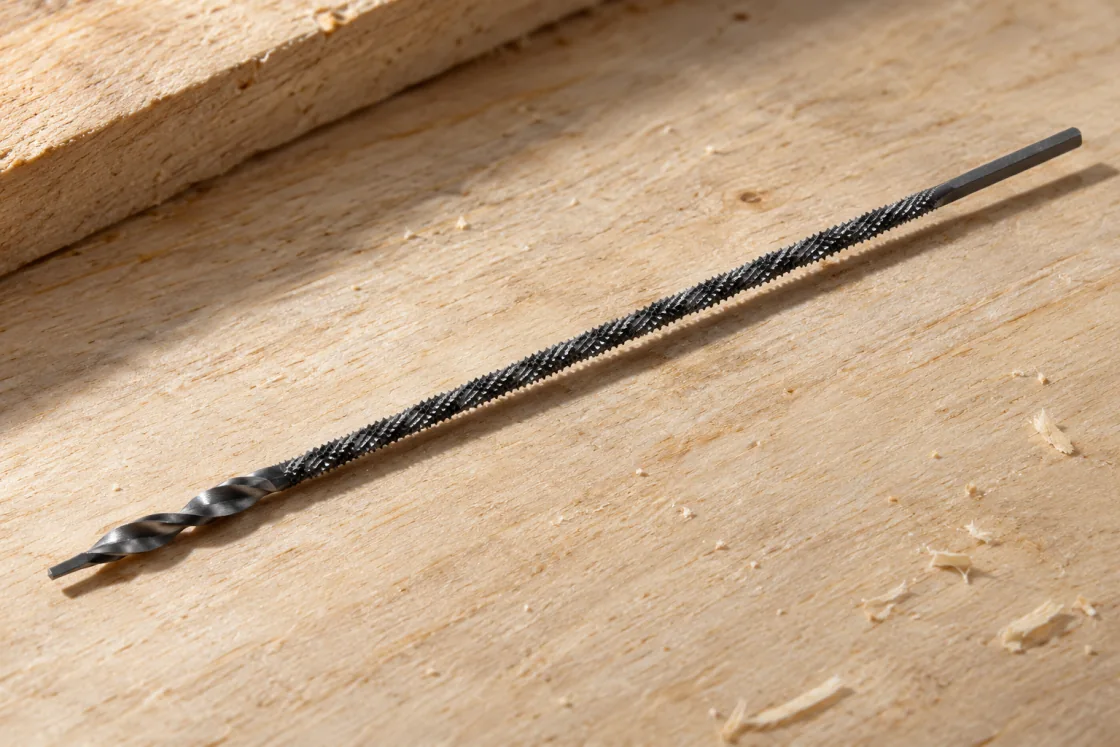
- 细齿区
- 确认能触及刃口的部位。
- 有效长度
- 批准备货前测量实际可达长度。
其他维护作业的相关锉刀
将木工钻头规格与本工具关联。手锯锯齿和小金属件的形状需要不同的测量项目。
维护工具的齿形或刃口形状不同时,请查看对应指南。
- 小型金属部件
- 钢制针锉套装选型
木工钻头锉配合询盘
请发送标注过的钻头资料以及待评估的确切目录锉刀。
选择型号
- 细齿木工钻头锉比较 5.0 和 6.5 毫米参考规格、有效轮廓及与钻头的配合。
下单前检查
- 小零件和锁具用钢制针锉套装对于狭窄金属零件,比较钢制针锉截面和开口。
- 马蹄锉和手锉批发报价清单在样品申请中附钻头照片与实测配合信息。
准备询盘
请发送钻头型号、制造商指导或标注照片、开口尺寸及所需数量。我们可讨论试样应采用哪个细锉截面。
批发询盘与联系方式
请发送钻头型号、可达部位实测尺寸、所需锉刀工作范围和订购数量。
- 商品或型号
- 钻头资料、接触照片及锉刀轮廓或直径
- 样品或留言
- 实际操作范围,以及排屑槽或外缘切削尖处的最小间隙
- 数量和目的地
- 试用量、预计复购量和目的地
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971