粗齿样品与精修参照
对比 14 和 16 英寸粗齿款,用细齿工具作为后续精修参照。
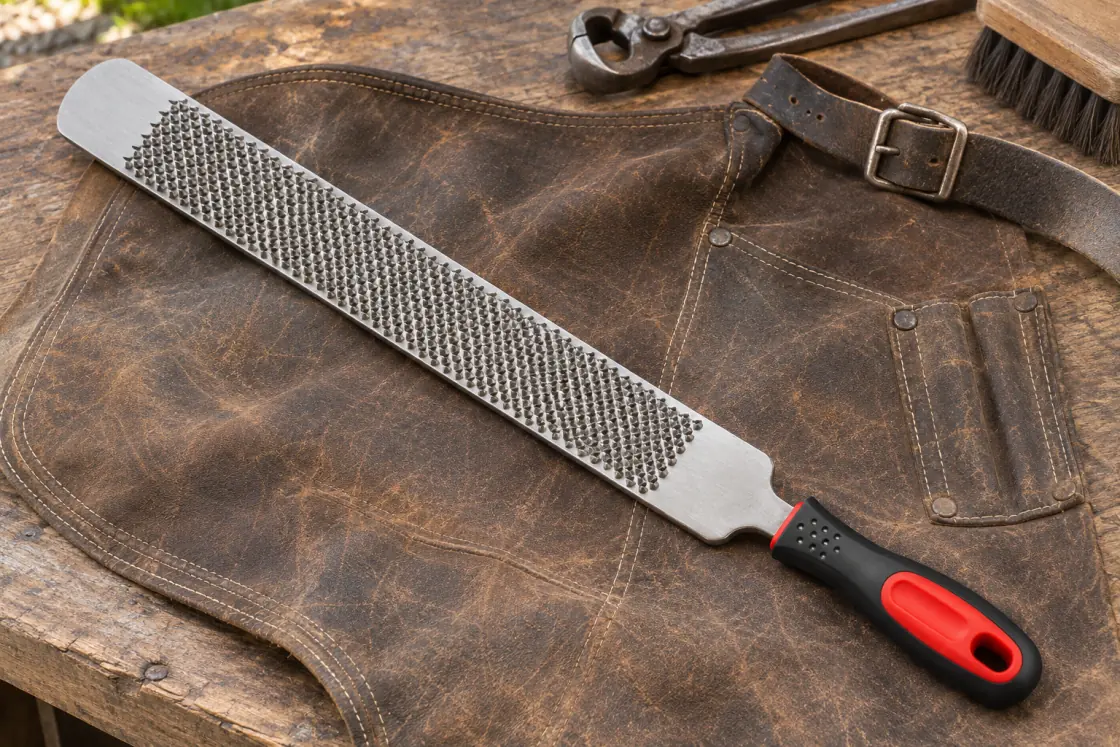
Relia 产品目录14 英寸带柄粗齿马蹄锉
将粗齿样品和精修参照分别列明。查看粗修及精修试用
为钉蹄团队的实际作业条件采购粗齿样品。在同一次试验中,评估各粗齿面为后续精修留下的表面。
详细选型说明
为干硬马蹄试用粗齿锉时,可先选 Relia 的 14 英寸带柄粗齿款。需要更长操作范围时,再比较 16 英寸不锈钢粗齿款。请有经验的钉蹄师在相近条件下比较切入、操控及齿间积屑,并保留一件细齿面工具作为精修参照。
| 目录型号 | 商品页注明的用途 | 试用中记录 |
|---|---|---|
| 14 英寸粗齿马蹄锉 | 双面带柄,目录列有两种配置 | 标明确切配置,测量工作面并记录操控 |
| 16 英寸不锈钢粗齿款 | 标称长度较长的双面粗齿工具 | 比较有效长度、齿间空隙和实际手柄 |
| 平面粗细双面组合 | 45 或 50 毫米锉身,粗齿和细齿面 | 用熟悉的工具作为接触面积和手感参照 |
| 14 英寸精修锉 | 用于细修,银色选项 | 将最终精修效果与粗修定形分开记录 |
Relia 在厂内制作马蹄锉钢坯及切削工作面。请注明要试用的粗齿型号和手柄。试用前可索取齿区照片,便于采购人员再次识别已认可的配置。
粗齿几何形状特写
侧光下拍照更容易比较齿距及齿向。请标明粗齿面,并在各试样的相同位置测量工作宽度。如果已在使用粗细双面排布,可将平面粗细双面款单独作为参照。
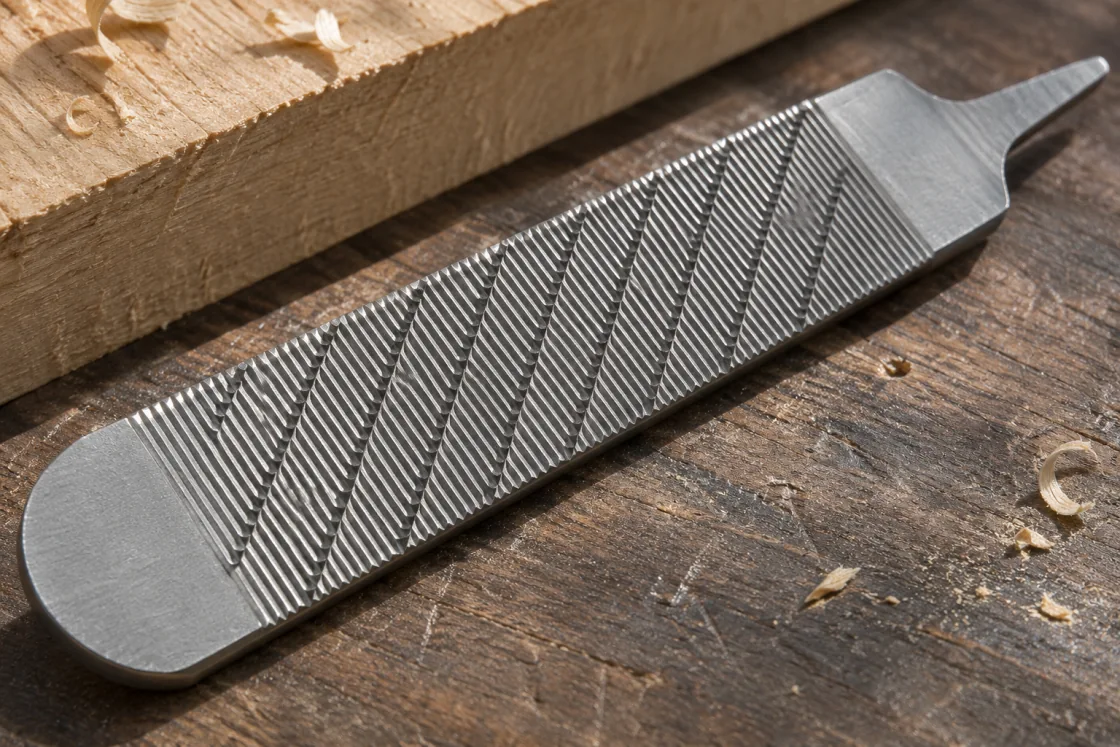
- 齿区
- 比较同一位置的照片。
- 齿间空隙
- 观察切削齿尖之间的空间。
粗修与下一道精修试用
在相同条件下先比较粗齿面,再比较精修效果。使用同一参考材料、手柄及推锉区域,并为精修工具单独记录结果。
第一道粗修
在同一种材料上做一组短且可重复的推锉。记录齿区是否平稳沿预期方向切削,或在切入时发生卡顿。
精修工序
用单独的样品作为细修对照。比较粗修后留下的表面与目标精修效果。
采购条件
记录产生认可效果的型号、齿型、手柄和操作范围。
14 和 16 英寸样品明细
将实际有效工作面、手柄与齿型随样品编号一并保存。标称长度不同的工具有时有效工作面相似,因此值得实测比较。
比较粗齿样品在起锉时的走向和操控,同时测量装柄后的操作范围和握持间隙。
- 14 英寸粗齿款
- 比较有效工作面与装柄后的操控
- 16 英寸粗齿款
- 比较操作范围、手柄和排屑
手柄与工具操作范围
由专业人士试用时,留意手柄和肩部如何影响间隙。较长工具在当前作业环境下可能有更多有效齿区可用。记录实际齿区长度和同等专业使用条件下的反馈。
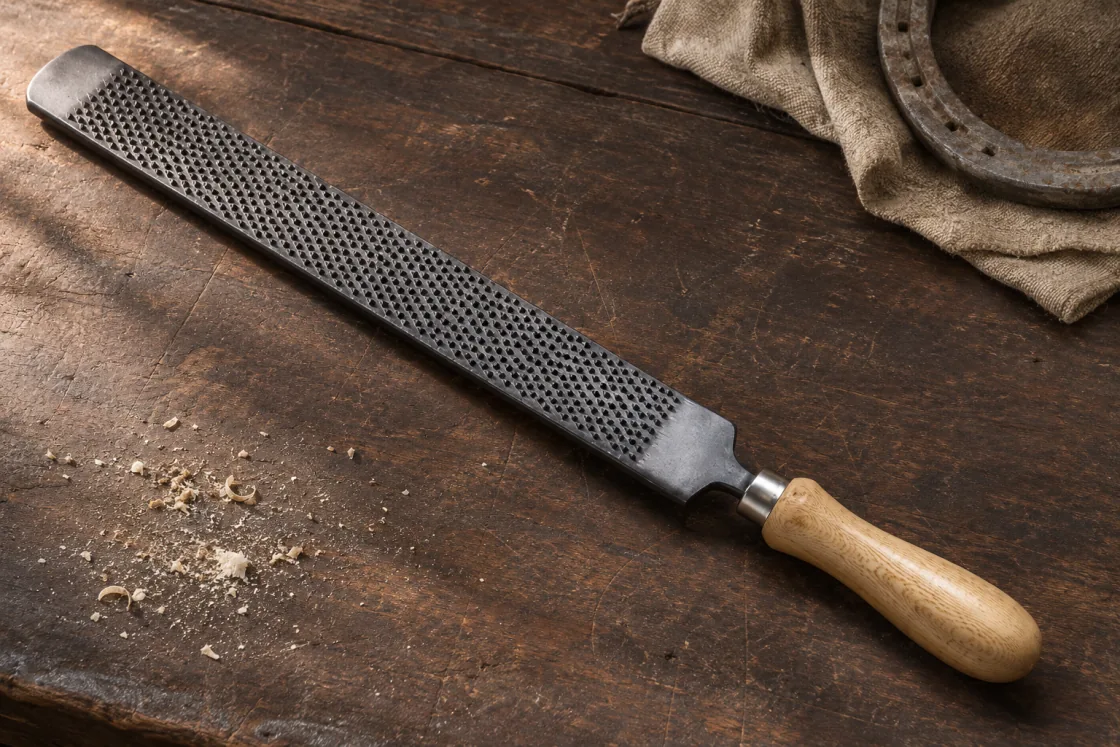
- 推锉控制
- 装上手柄后比较操作范围。
- 同等条件试用
- 由同一位专业人员评估两个样品。
可重复的专业样品评估
注明型号、两面齿型、工作范围及申请样品的原因。由具备经验的评估者在等同条件下对比工具,并拍摄使用后的锉齿。商定共同评估项目,例如操控、残屑和表面质量。
对于决定粗齿表现的齿区,请要求检查其成品工作面。
- 比较前
- 目录选项、样品和工作区域
- 性能观察
- 操控、齿间残留碎屑和切削过深的痕迹
- 验收
- 记录观察条件、已认可工具及使用限制
- 加工齿区写明所选齿型和工作面。在近照中标出切削方向,比较每件样品同一区域的齿距。
- 检查成品锉面核对整个可用宽度上的均匀性,并查看有无受损的齿尖。向 Relia 确认预期成品状态。
- 比较样品表现保持一致的专业试用条件,记录切入手感、推锉操控、滞留碎屑及留给精修的表面。
下一道工序的专用精修锉
如果团队把快速去料和精修分开,可将14 英寸钉蹄精修锉作为独立订单明细。结合该工序商定的表面目标,更容易评估它的作用。
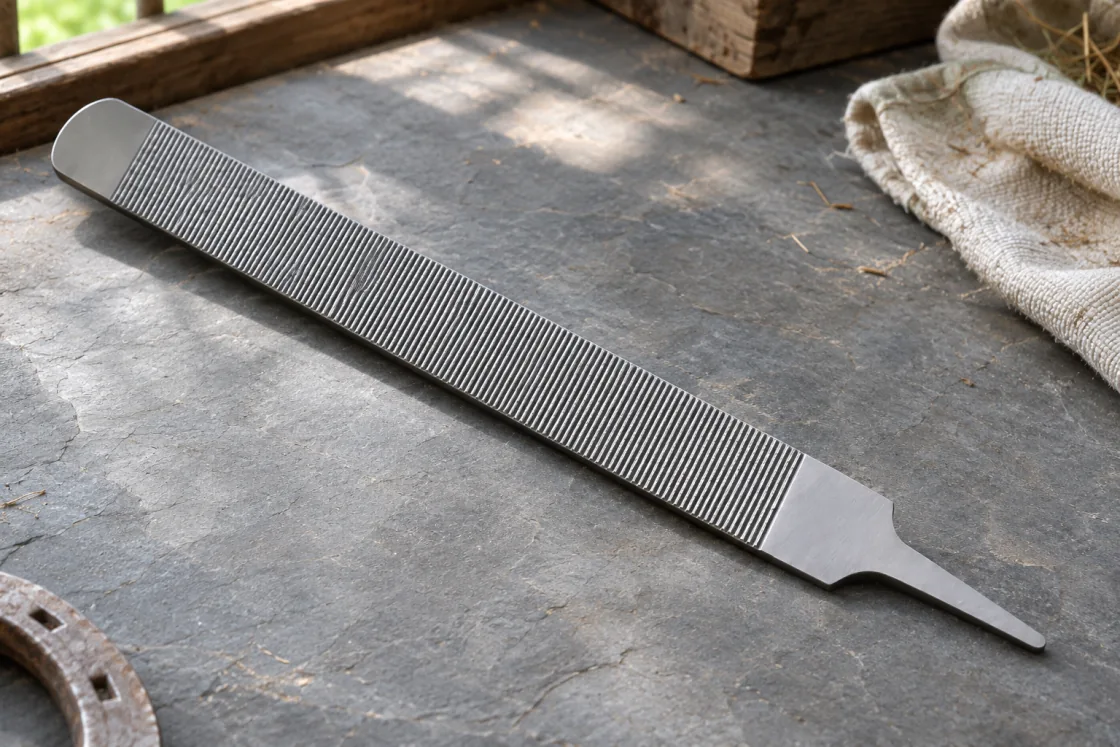
- 单独精修
- 用细齿工具修整最终表面。
- 试用记录
- 分别记录成形与精修效果。
批量选择所需的依据
记录团队实际作业中观察到的齿间空隙与操控。如果目录称为粗齿,但样品比现用工具更快堵塞,请记录条件并拍摄滞留碎屑。即使标称长度吻合,这些结果对报价也有参考价值。
批发询盘请提供实测结果与准确的目录型号。
- 比较范围
- 有效粗齿面的实测长度
- 比较接触
- 工作宽度和握持间隙
- 比较结果
- 用试用记录、锉齿状态和留样核对
按实际作业试用粗齿锉
选一款能公平比较的粗齿工具,并为下一步关联相应的精修选项。
选择型号
- 14 英寸带柄粗齿锉用这款开始受控的粗齿面试用。
- 16 英寸不锈钢粗齿款比较更长的粗齿工作面。
- 14 英寸精修锉用单独的细齿工具作为成形后表面的参照。
下单前检查
- 按操作范围选择 9、16 和 18 英寸马蹄锉换长款粗齿锉前先核对有效长度与收纳。
- 马蹄锉样品确认与批次质量在用于复购前,记录确切的样品及工作面。
准备询盘
请告知想对比的尺寸和工作面、作业条件及大致批量。我们可用这些细节讨论候选清单。
批发询盘与联系方式
请提供偏好的粗齿候选款、操作范围要求及希望验收的表面结果。
- 商品或型号
- 想试用的粗齿型号、宽度和手柄
- 样品或留言
- 典型作业及希望比较的切削、操控或精修效果
- 数量和目的地
- 样品数量、计划批量和目的地
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971