坯件决定测量基准
坯件是尚未完成齿区加工的成形钢制锉身。如果柄尾的位置影响手柄装配,请在图纸与样品上使用相同的肩部基准。
锉身外形尺寸
记录锉身长度、宽度和厚度。标明测宽位置,锥形款和弧形款尤其需要注明。
肩部和柄尾
标出手柄的起始位置、柄尾根部、尖端及插入深度。若手柄装配很重要,请索取带柄样品。
工作区域边界
注明每个齿区的起点和终点。适用时在图纸中明确齿区与手柄、圆头之间的间距。
详细选型说明
Relia 在厂内制作马蹄锉坯件并加工锉齿。先明确锉身和柄尾,再标出两面各自的有效齿区与齿型,规格才便于核对。目录中的 14 英寸平面款可用于实测比较 45 和 50 毫米两种锉身宽度。
如何定义切削齿区
制齿要求要说明在哪一面加工、采用什么方法或目录齿型,以及有效工作区的范围。
标明每一面
在图纸上分别标为粗修面和精修面。在样品照片上标明方向,这样翻转工具后仍能区分两面。
确认齿型
目录可能标明剁齿或铣齿。将选定的齿型、目标表面效果与锉身宽度写在同一条规格明细中。
验收工作面的齿形
在样品和图纸的同一位置比较齿型。锉身总宽度说明钢坯的外形大小,齿区说明实际工作接触范围。
一款 14 英寸马蹄锉,两种锉身宽度
链接中的合金钢平面双面款标示锉身长度 350 毫米,厚度 4.8 毫米。您可在相同位置比较 45 和 50 毫米锉身,再在询盘中指定相应的齿型。
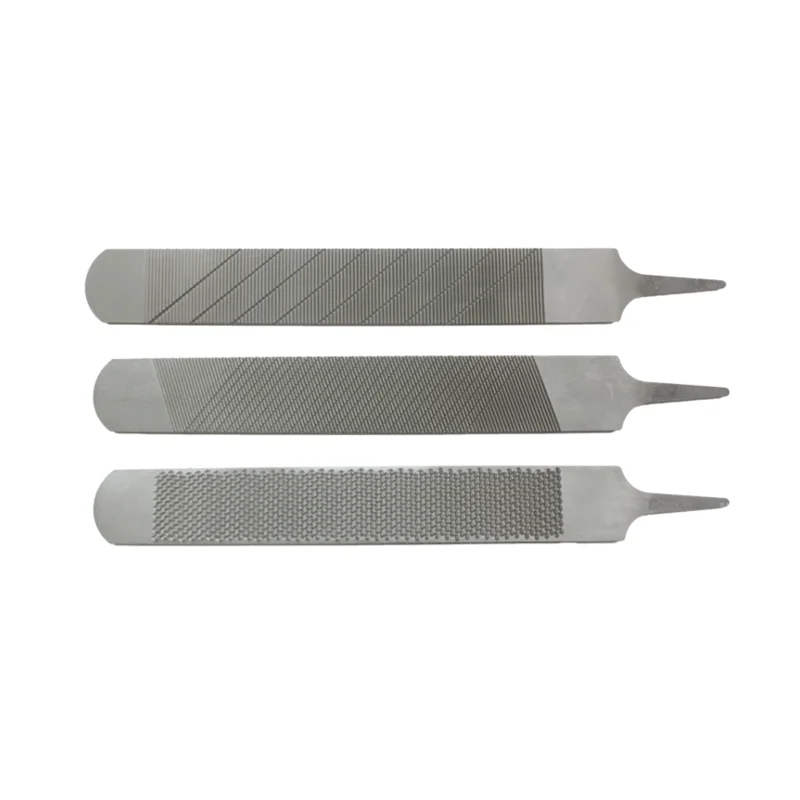
查看 14 英寸款的目录规格
核对该型号的尺寸和目录所列的剁齿或铣齿选项。
用样品对比两种宽度
在两件样品的同一位置测量,分别记录两个有效工作面。
各工作面验收要记录的内容
每项规格可附照片或标注过的图纸,供打样和收货人员参考。
| 采购参考 | 核验项目 |
|---|---|
| 粗修面 | 注明有效齿区、预期齿型及起止点。如表面效果很重要,请约定参照样件。 |
| 精修面 | 单独写明所需齿型和预期表面效果。两面的记录请使用同一型号和锉身宽度。 |
| 锥度或弧度 | 标出马蹄锉需要接触和预留间隙的位置,并在实物样品的对应位置比较。 |
需要重新比对的变更
齿区、锉身几何形状或手柄变更都可能影响工作接触。请把图纸版本写入订单,并区分原样品和拟替换样品。
- 新的工作面
- 每面附一张正面照片。两张照片都应能看清肩部和工具方向。
- 工具形状或装配变更
- 记录原参考件的尺寸,并明确已批准的替代形状。
- 采购确认
- 将已批准的图纸版本与样品编号一并留存,供重复生产时核对。
新款或复购马蹄锉的询盘信息
在询盘中提供充分的细节,让工厂能够直接确定型号和两个工作面。
锉身匹配
目录型号或图纸、锉身尺寸以及标注的测量位置。
锉面匹配
分别列出粗齿面和细齿面的要求,必要时注明齿区边界。
手柄匹配
柄尾根部与尖端、包装配置。若需要配手柄,请提供装配参考。
了解从钢材到成品检验的流程
选定坯件和齿型后,针对同一型号确认材料状态与成品验收细节。
查看工厂外景和生产概况
Relia 工厂全景与四道已确认的厂内工序。
查看钢材与热处理
注明该型号的钢材牌号与成品检测条件。
按图纸开发样品
将产品规格与双方商定的验收项目放在一起。