以目录为基础建立样品记录
为样品注明型号和版本。实测数据和两面照片使用同一个参考编号。
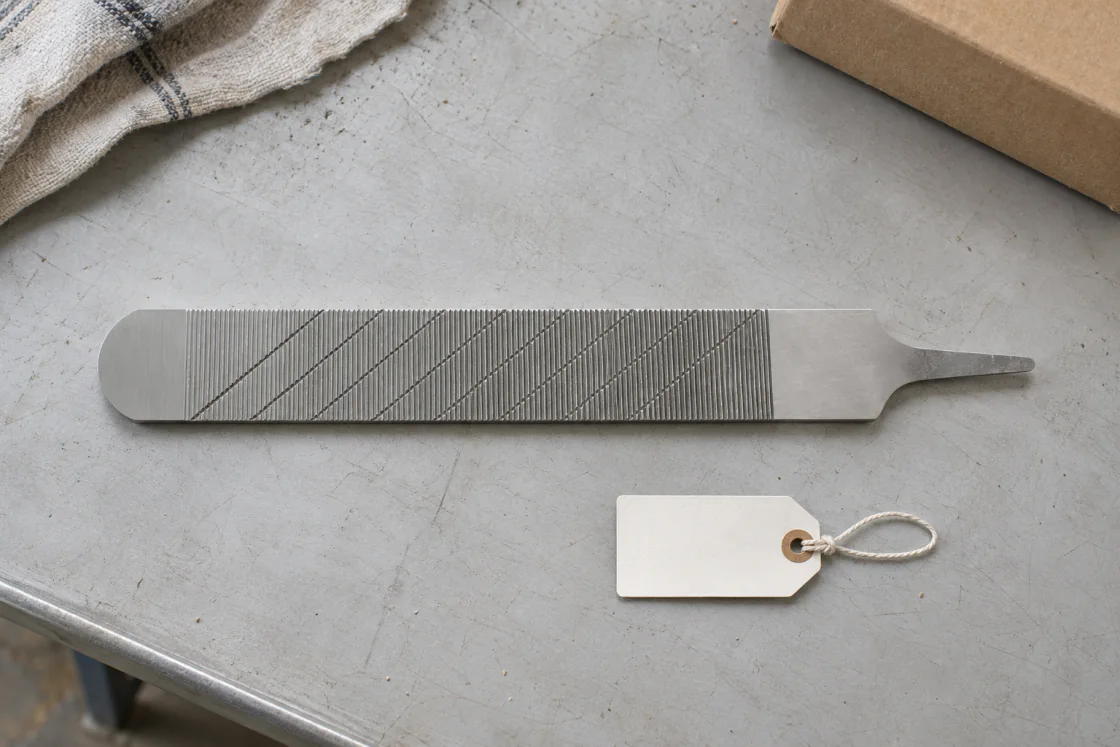
Relia 产品目录平面双面验收样品
将目录参考规格和已验收的实测数据分别记录。查看样品放行记录
批准具体样品版本,并明确收货时的检查方式。复购时沿用相同的参考资料。
详细选型说明
重复批发时,先验收一把可实测的锉刀。对 Relia 的 14 英寸双面款,在验收记录上注明 45 或 50 毫米,并拍摄两个工作面。把样品、实测数据和包装编号保存在一起,后续到货即可按相同方法核验。
| 项目 | 14 英寸平面款参考规格 | 加入验收记录 |
|---|---|---|
| 标称长度 | 14 英寸一栏标示 350 毫米 | 标出端点并测量两个有效工作面 |
| 宽度和厚度 | 目录宽度 45 或 50 毫米,厚度 4.8 毫米 | 选定一种宽度并注明测量点 |
| 齿型配置 | 可选剁齿或铣齿,注明粗齿面和细齿面 | 记录 A 面和 B 面并分别附照片 |
| 材料和硬度 | 合金钢,目录硬度范围 HRC 55–62 | 商定适用的硬度范围、测试位置和批次报告 |
Relia 在厂内制造并检验马蹄锉。可以先按目录规格申请样品,再告诉我们复购需要记录的尺寸和齿面细节。检验文件的格式和提供频次随订单确认。
为收货团队保留可用的样品记录
让样品记录随订单流转。若某批外观有差异,收货人员应能核对批次、找到已验收的锉面照片并按相同方式测量。
| 需要保留的依据 | 放行记录应填写的内容 |
|---|---|
| 已验收依据 | 填写型号、样品版本和锉身测量位置,分别保存粗修面和精修面的照片。 |
| 验收数值 | 记录实测锉身宽度和有齿区域宽度、商定的手柄或柄尾状态及订单所需的成品硬度。 |
| 批次交接 | 确认可提供哪些检查及记录。在收货记录上写明商定的参考编号和批次信息。 |
| 差异报告 | 保留有问题的样品、批次标签及相同测量位置的读数。更改下一笔订单前说明偏差。 |
工作面测量与统一的测量基准
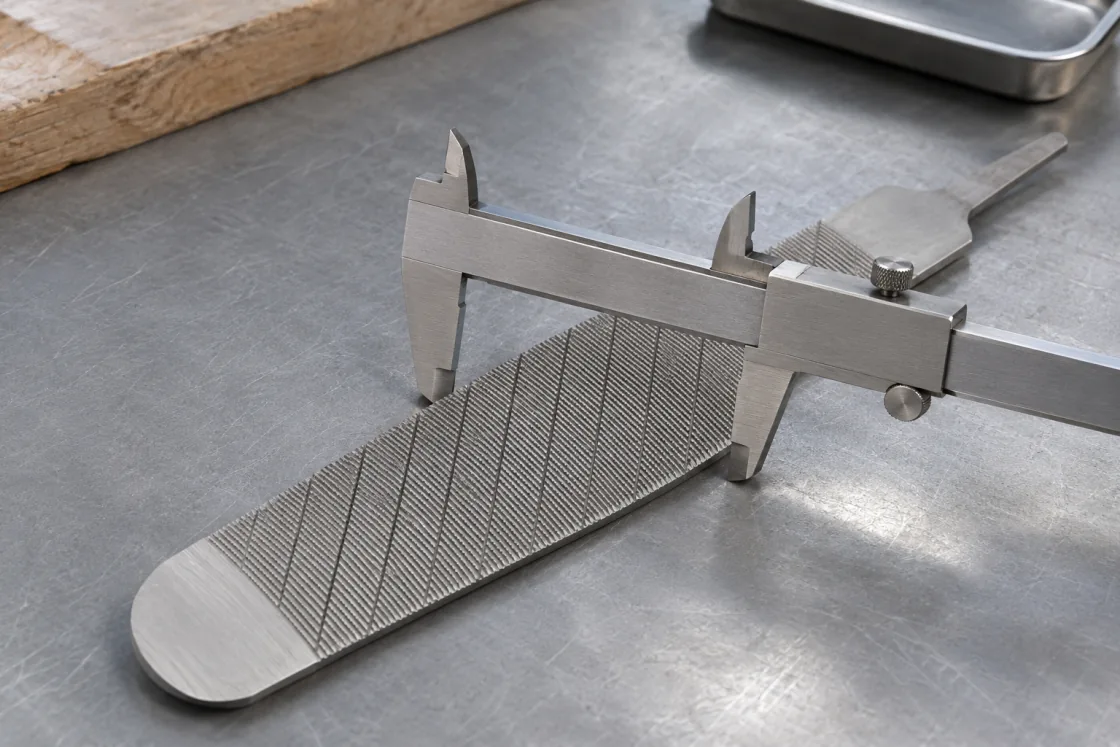
在买卖双方商定的位置测量工作宽度与厚度。上述双面款的目录中有 45 和 50 毫米宽度,最终验收宽度应写入对应配置的订单明细。
- 宽度核验
- 标出卡尺测量锉身的位置。
- 锉面记录
- 在同一位置拍摄有效齿区。
- 锉身参考拍下测量宽度、厚度、总长和柄尾位置的测量点。记录所选 45 或 50 毫米款以及验收版本。
- 锉面和成品状态区分粗齿面和细齿面。在验收记录中注明商定的有效长度、直线度检查和需测的硬度位置。
- 最终比对保留一把参考锉和匹配的包装标签。请 Relia 确认本订单需要的抽样数量、例外情况及批次文件。
手柄与柄尾的一致性
验收样品中应包含柄尾或配套手柄信息。我们的橡胶柄双面马蹄锉和无柄款代表两种不同的配置。请拍摄配合部位,并记录复购时如何检查装配。
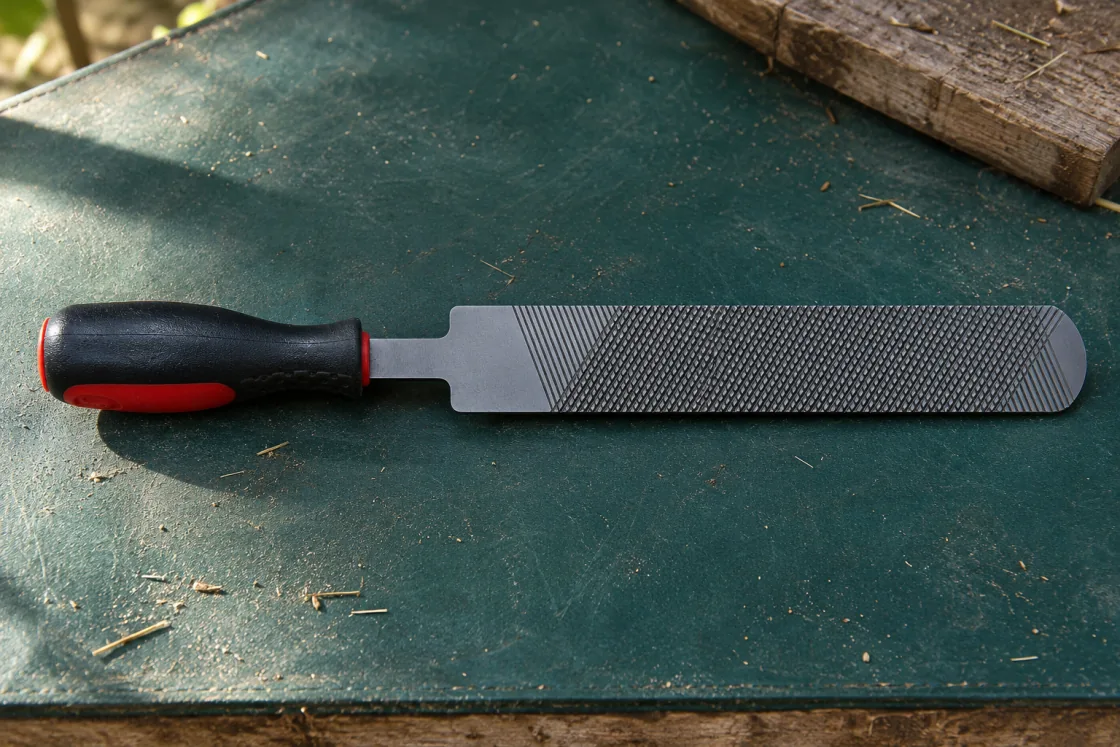
- 柄尾配合
- 记录根部、尖端和插入深度。
- 已装配工具
- 检查锉身后端在手柄处是否有足够间隙。
在两次订单间控制变更
规格变更在下一批开工前处理最容易。将已验收版本与采购订单一同保留,商定哪些变更需要新样品。更换齿面、手柄或外箱标签会影响订单的不同部分。
发生变更时注明新版本,并在继续使用样品编号前对受到影响的特征重新确认。
- 记录变更
- 写明涉及的型号及版本
- 核对影响
- 检查工作面、装配、标签或包装
- 确认下一个版本
- 保留更新后的样品或文件
批次核查所需的资料
可根据目录规格确定测量项目。请在生产前索取采购规则要求的批次资料,并约定涵盖范围。验收记录和留样请使用同一个批次编号。
确认该订单可提供哪些批次文件及检验结果。
- 规格
- 商定的参数和公差
- 核验资料
- 如有要求,注明样品日期、实测结果及批次编号
收货时核对的批次信息
先将外箱标签与采购订单匹配,再按验收记录抽样,可加快收货。把清晰的外箱照片和商品照片一并留存,使后续沟通能定位到具体批次。
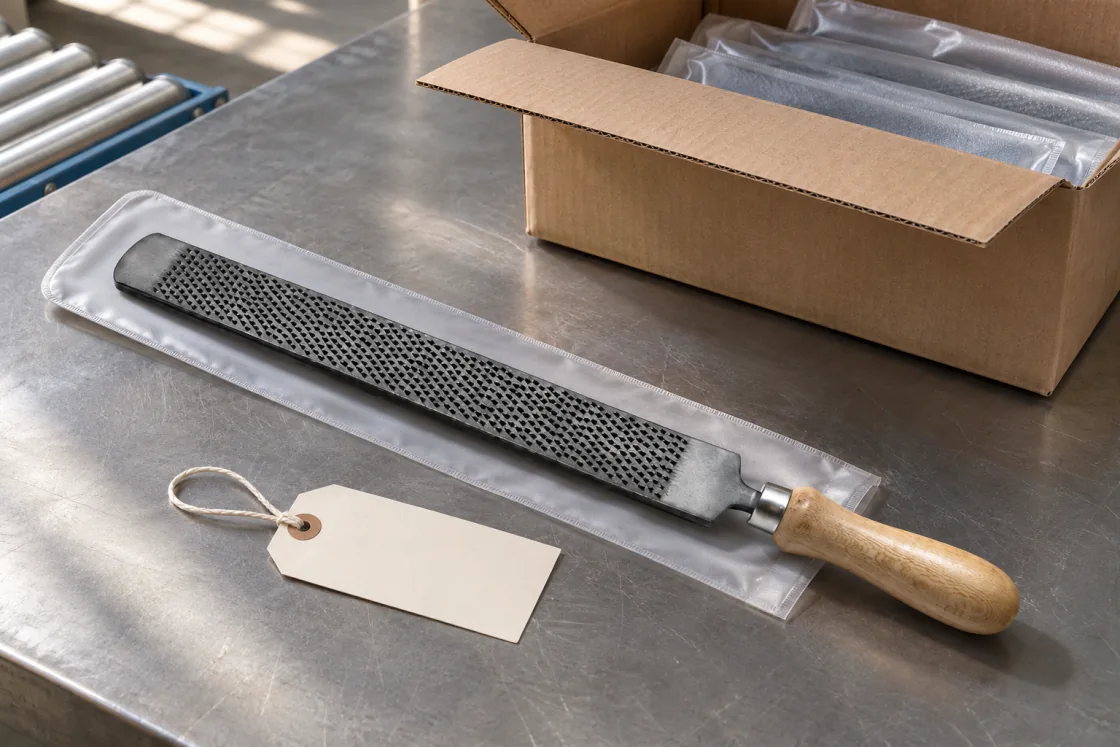
- 收货时
- 将型号和包装标签与验收记录核对。
- 出现差异时
- 保留标签并拍摄实测部位。
便于解决批次差异的记录
如果订的是 50 毫米宽度款,但到货锉面的实测值与验收样品有差异,请报告型号、批次或外箱、测量点及受影响件数。双方确定是测量原因还是生产原因前,应在相同位置比较两把工具。
用一份可追溯的差异记录同时记录验收值和实测值。
- 订单明细
- 确认的配置及版本
- 实测数值
- 读数、测量位置和所用工具
- 核验资料
- 工作面照片、外箱标识和受影响件数
下一笔复购订单的规格
沟通批次问题时,从型号、批次和已验收的实测值说起,以便双方准确识别商品。
选择型号
- 平面双面验收样品14 英寸一栏标示 350 毫米长度以及 45 或 50 毫米锉身宽度。
- KD939A 橡胶柄马蹄锉订购带柄款时,比较完整工具和手柄。
下单前检查
- 按工作宽度选 14 英寸双面马蹄锉选定宽度,验收样品前记录有效工作面。
- 马蹄锉和手锉批发报价清单将已验收版本和文件需求写入采购询盘。
准备询盘
请发送型号、关键实测尺寸、目标数量和检验要求。我们可以依据同一规格讨论样品及订单细节。
批发询盘与联系方式
请发送样品编号、需要核对的测量数据及数量。
- 商品或型号
- 已认可的型号、配置和版本
- 样品或留言
- 测量点、已验收工作面照片和包装编号
- 数量和目的地
- 复购数量、目的地以及变更要求
- 公司
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- +1 404 203 0971