Limes industrielles pour le métal par profil
Adaptez la section à la géométrie : plate pour une arête dégagée, ronde ou demi-ronde pour les courbes intérieures, carrée pour les rainures de clavette et triangulaire pour les rainures en V. Comparez les profils Relia de 8 pouces au point de contact réel.
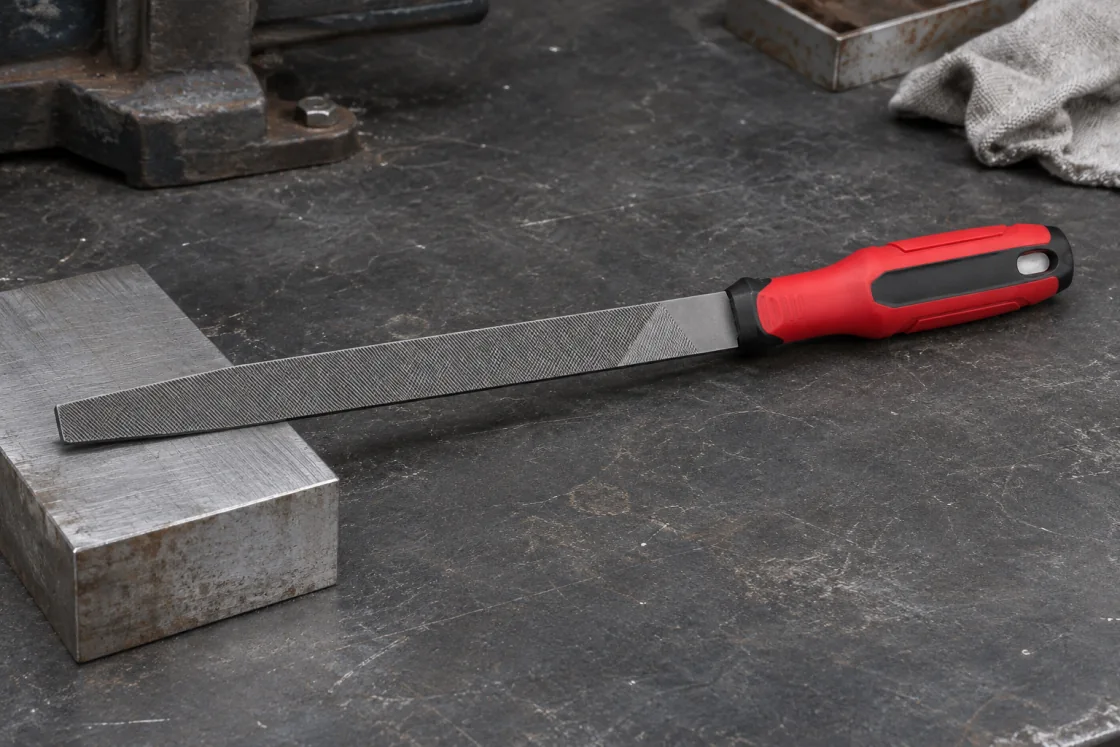
- Arête dégagée
- Profil plat
- Alésage ou courbe intérieure
- Profil rond ou demi-rond
- Rainure de clavette ou rainure en V
- Profil carré ou triangulaire
Cinq profils de limes à métal en 8 pouces
Utilisez une section plate pour les arêtes dégagées, ronde ou demi-ronde pour les courbes, et carrée ou triangulaire pour l’évidement correspondant.
Catalogue ReliaLime plate effilée pour le métal
Comparez les profils à taille nominale identique en gardant la section réelle de chaque modèle sur sa propre ligne. Voir les cinq sections de limes à métal
Choisissez d’abord le profil selon la forme. Pour une lime ronde effilée, le diamètre au point de travail compte. Pour une lime carrée, il faut vérifier la cote entre faces opposées et le dégagement.
Conseils détaillés pour le choix
Choisissez une lime plate pour les arêtes dégagées, une lime ronde pour les alésages et une demi-ronde lorsque le travail alterne entre surfaces planes et concaves. Ajoutez une lime carrée pour les rainures de clavette ou une triangulaire pour les rainures en V. Partez des profils Relia de 8 pouces et vérifiez la section à l’endroit où l’outil entre dans la pièce.
| Profil | Valeur catalogue pour la version de 8 pouces | Où comparer la section |
|---|---|---|
| Lime plate effilée | 19,2 mm de largeur × 4,3 mm d’épaisseur | Arêtes dégagées, surfaces planes et dégagement à l’épaulement |
| Lime ronde pour le métal | Diamètre catalogue de 6,5 mm | Mesurer l’ouverture et la section de l’outil au point de contact réel |
| Lime demi-ronde pour le métal | 19,7 mm de largeur × 5,5 mm d’épaisseur | Vérifier séparément les faces plane et courbe |
| Lime carrée pour le métal | 6,6 mm en colonne GB, 7,8 mm en colonne DIN | Comparer la section dans une rainure de clavette ou une ouverture carrée |
| Lime triangulaire pour le métal | 12,2 mm en colonne GB, 14,8 mm en colonne DIN | Vérifier la largeur réelle de face et l’arête nécessaire pour l’angle |
Relia prépare et taille les limes en acier en interne. Envoyez une section, la taille de l’ouverture et la surface à préserver. Nous pourrons comparer ces cotes au profil catalogue et convenir du point de mesure sur l’échantillon.
Cinq sections de limes au point de contact
Adaptez la section à la géométrie réelle à limer. Comparez la partie de la lime qui entre dans la pièce avant d’évaluer la denture ou la finition.
Face plane
Comparez la largeur et la portée utile sur la grande surface. Notez les épaulements qui limitent le mouvement.
Section ronde
Relevez le diamètre de l’alésage et celui de la lime au point de travail, surtout sur un modèle effilé.
Section demi-ronde
Comparez la face courbe à la concavité et indiquez si la face plane doit aussi servir.
Section carrée
Contrôlez la cote entre faces opposées et le dégagement d’entrée dans la rainure ou l’ouverture.
Section triangulaire
Comparez le sommet et la largeur utile de la face à l’angle et à l’accès sur la pièce.
Le jeu de base : lime plate, ronde et demi-ronde
Commencez un assortiment pour le métal avec notre lime plate effilée, notre lime ronde et notre lime demi-ronde. Une demi-ronde offre un contact différent d’une ronde, même lorsque les deux atteignent la pièce.
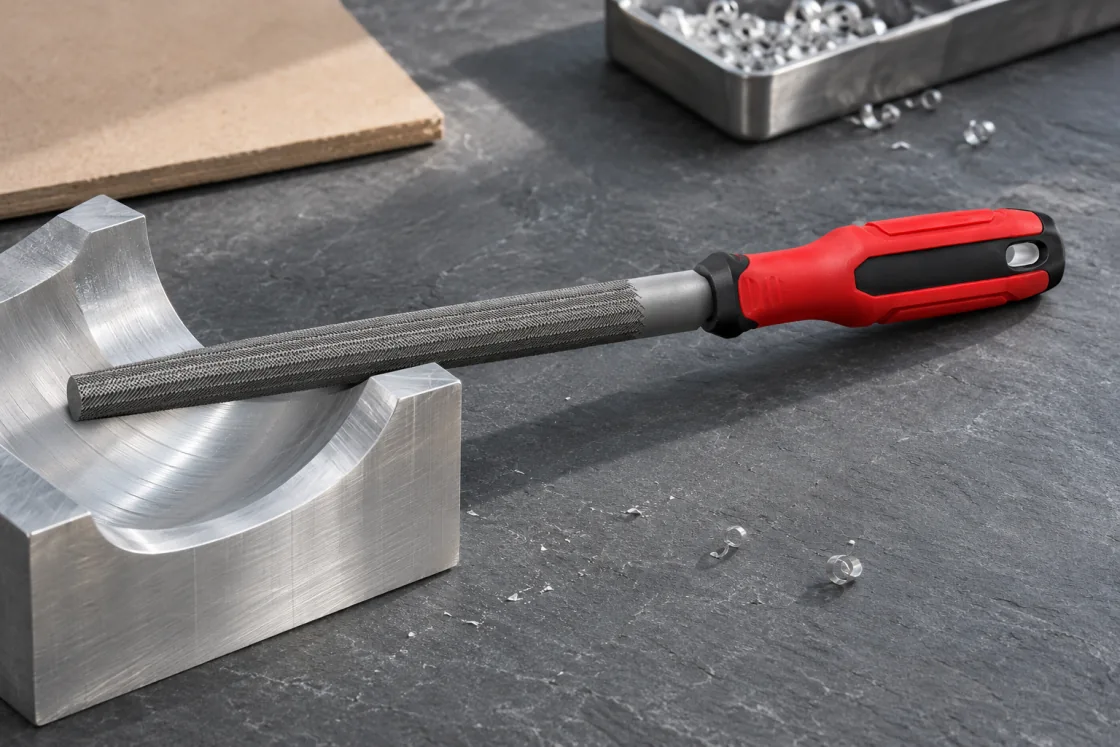
- Forme de contact
- Utiliser la face qui correspond à la surface.
- Mesurer l’ajustement
- Vérifier la section à l’endroit où elle atteint la pièce.
Diamètre d’une lime ronde au point de contact
Le catalogue indique des diamètres de 3 à 17 mm pour les limes rondes. Confirmez la taille disponible et mesurez au point où l’échantillon entre dans l’alésage. Le diamètre varie le long d’un profil effilé.
Mesurez la lime ronde à l’endroit où son diamètre touche l’intérieur de l’alésage.
- Alésage
- Mesurer l’ouverture et la profondeur d’accès
- Section
- Vérifier le diamètre au contact réel
- Portée
- Confirmer la longueur de travail utile
Une lime carrée pour une rainure de clavette ou une ouverture
Notre lime carrée pour le métal convient aux comparaisons sur rainures, ouvertures et angles rentrants. Indiquez la largeur et la profondeur et demandez la section carrée au point pertinent. Faites un essai pour vérifier le dégagement des faces voisines.
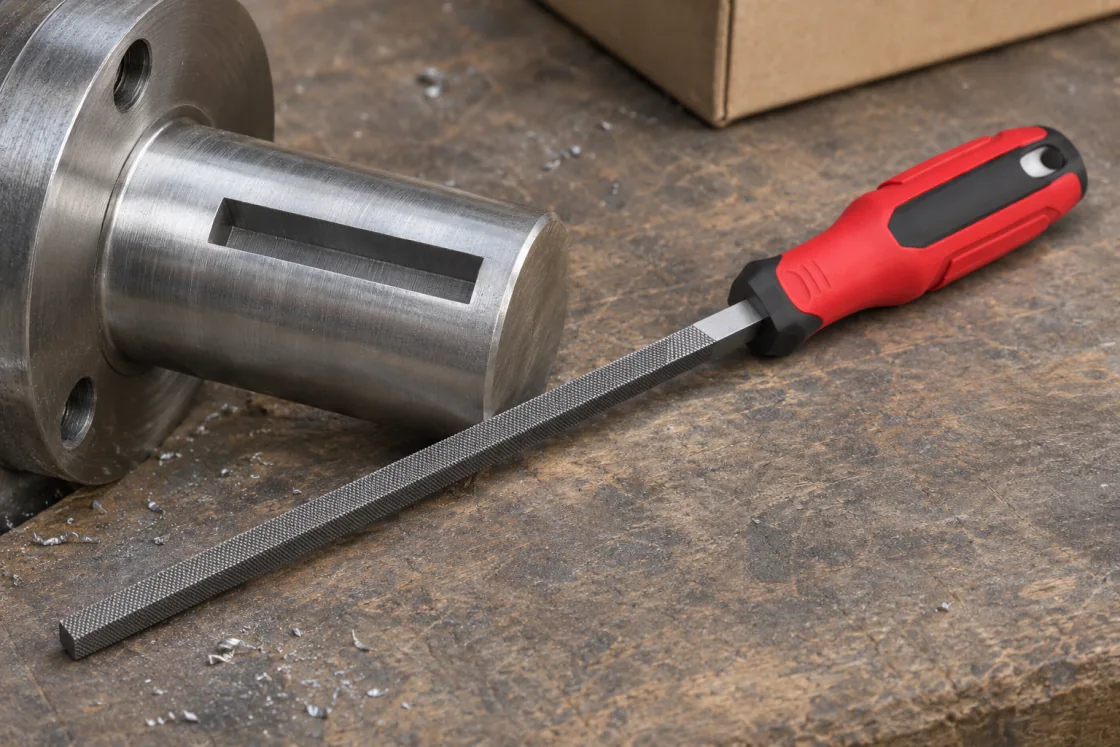
- Section carrée
- Mesurer entre faces à la profondeur de travail prévue.
- Paroi à préserver
- Identifier l’arête qui doit rester lisse.
Fabriquer un profil adapté à la pièce
L’ébauche de lime en acier est formée avant le taillage des dents. La section extérieure détermine l’accès, tandis que les arêtes de coupe et les arêtes lisses fixent les zones d’enlèvement. Validez les deux caractéristiques sur l’échantillon fini avant la mise en stock pour l’application.
- Section de l’ébaucheComparez le profil plat au point de travail, le rond par diamètre, le carré entre faces opposées et le triangulaire par largeur de face et forme du sommet.
- Denture et arête lisseIdentifiez les côtés dentés. Si une paroi voisine doit rester intacte, indiquez quelle arête doit être lisse sur l’échantillon validé.
- Ajustement de l’outil finiAprès traitement thermique et contrôle final, essayez le profil dans une ouverture représentative. Consignez le point d’entrée, la portée utile et la longueur totale.
Un essai d’ajustement sur une pièce usinée
Pour une ouverture, mesurez la largeur et la profondeur. Si elle est ronde, mesurez le diamètre de la lime effilée au point d’entrée, car la valeur du tableau est nominale. Conservez un croquis et les observations sur l’éprouvette.
Faites un essai sur une pièce usinée représentative en relevant les cotes limitantes.
- Croquis
- Ouverture, angle ou courbe et dégagement
- Échantillon
- Section au point de travail réel
- Référence de stock
- Profil, taille et denture de l’outil
Un profil triangulaire en gros plan
Joignez à votre demande un plan ou une photo nette des angles et des faces voisines. La comparaison des profils aide à identifier le modèle à chiffrer et les cotes encore requises.
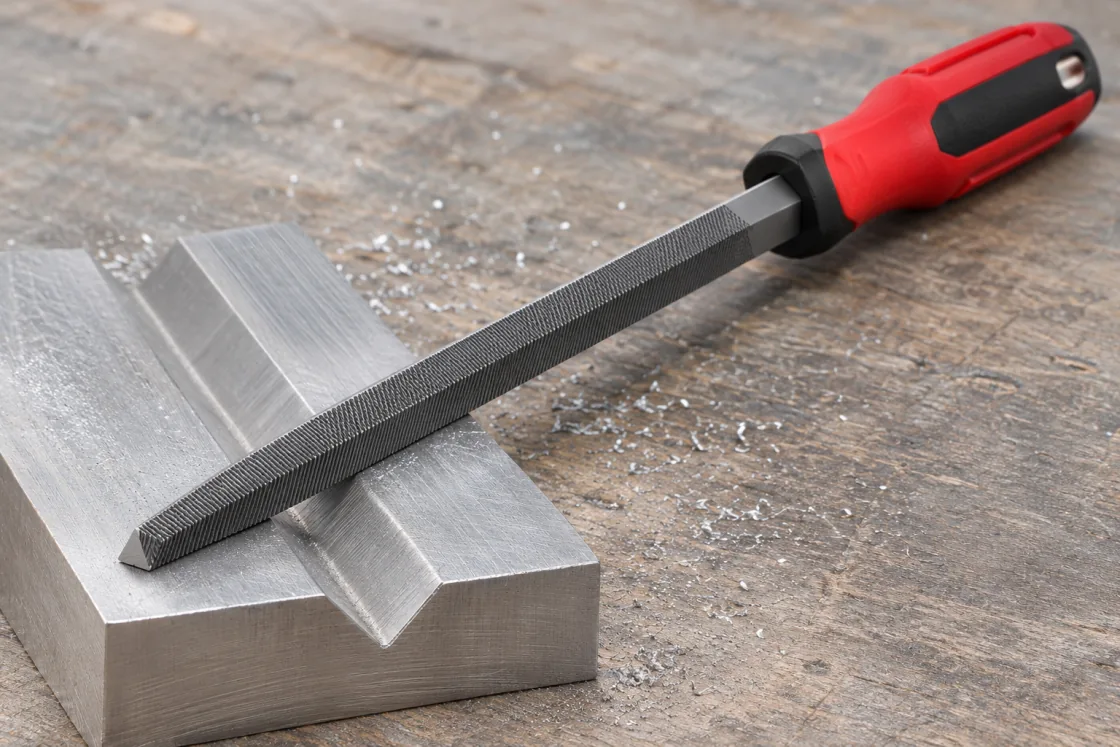
- Section triangulaire
- Comparer la largeur de face et la forme du sommet.
- Contrôle de la pièce
- Valider l’accès dans une rainure en V représentative.
La prochaine décision porte sur la denture
Une fois le profil choisi, déterminez la denture pour l’opération. Consultez le guide des limes de dégrossissage et de finition pour le taillage ou le guide des limes pour aluminium, cuivre et laiton pour les métaux non ferreux.
Conservez le profil validé et choisissez la denture selon le matériau et la finition.
- Profil
- Portée et contact
- Denture
- Enlèvement de matière et finition visée
- Matériau
- Compatibilité vérifiée sur votre pièce
Un devis de profil adapté à votre pièce
Associez le profil, la denture et la géométrie mesurée à l’échantillon et au guide correspondants.
Choisir un modèle
- Lime plate effilée pour le métalChoisissez ce profil pour les arêtes et épaulements dégagés.
- Lime demi-ronde pour le métalVérifiez la face plane et la face courbe sur la pièce.
- Lime carrée pour le métalComparez la cote réelle entre faces à la rainure de clavette.
Vérifier avant de commander
- Limes à main à taille double et limes plates à taille simpleChoisissez la denture une fois la section adaptée.
- Limes pour aluminium, cuivre et laitonVérifiez la denture et l’évacuation des copeaux sur le métal.
Préparer votre demande
Envoyez le diamètre de l’alésage, la largeur de la rainure ou l’angle, la longueur de lime et la quantité estimée. Joignez un croquis si la face voisine compte.
Demandes d’achat en gros et coordonnées
Envoyez la géométrie du plan, la dimension de lime, le matériau et la quantité.
- Produit ou modèle
- Section demandée, longueur nominale et denture
- Échantillon ou message
- Plan de la pièce, dégagement d’entrée et surface à préserver
- Quantité et destination
- Quantité par profil et destination de livraison
- Entreprise
- Qingdao Novapack Industries Co., Ltd.changjiang Road, Qingdao, Shandong, China
- [email protected]
- +1 404 203 0971
- Téléphone
- +86 18506421208