Préparation des ébauches et taillage des dents des râpes de maréchalerie
Définissez la lame, la soie et la zone de travail utile avant de spécifier la denture sur chaque face. Relia prépare les ébauches de râpes en acier et forme les dents en interne. Le modèle plat de 14 pouces permet de comparer en pratique les largeurs de lame de 45 et de 50 mm.
- Modèle de référence
- Râpe plate double face de 14 pouces
- Largeurs de lame au catalogue
- 45 et 50 mm sur cette fiche
- Repères du plan
- Épaulement, zone dentée et soie
L’ébauche fixe les points de référence
L’ébauche est la lame en acier déjà mise en forme avant la réalisation des zones dentées. Prenez le même épaulement comme référence sur le plan et l’échantillon lorsque la position de la soie détermine l’ajustement du manche.
Dimensions hors tout de la lame
Relevez la longueur, la largeur et l’épaisseur de la lame. Marquez le point de mesure de la largeur, notamment sur les profils effilés ou courbes.
Épaulement et soie
Indiquez le début du manche, la base et la pointe de la soie, ainsi que sa profondeur d’insertion. Demandez un échantillon avec manche monté si l’ajustement est déterminant.
Limites de la zone de travail
Marquez le début et la fin de chaque zone dentée. Au besoin, indiquez clairement sur le plan les dégagements au niveau du manche et du bout arrondi.
Conseils détaillés pour le choix
Relia prépare les ébauches et forme les dents de ses râpes en interne. Pour établir une spécification utile, identifiez d’abord la lame et la soie, puis marquez la zone dentée utile et la taille sur chaque face. Le modèle plat de 14 pouces du catalogue permet de comparer en mesurant les largeurs de lame de 45 et de 50 mm.
Spécifier les zones de coupe
Une consigne de taillage précise la face, la méthode ou le profil de denture du catalogue et les limites de la zone de travail utile.
Repérer chaque face
Désignez les faces de dégrossissage et de finition sur le plan. Marquez l’orientation sur une photo de l’échantillon pour que chaque face reste identifiable lorsque l’outil est retourné.
Confirmer la taille
Le catalogue peut proposer des dents taillées au burin ou fraisées. Sur la même ligne que la largeur de lame, indiquez l’option retenue et l’état de surface attendu.
Valider l’aspect de la zone de travail
Comparez la denture au même endroit sur l’échantillon et le plan. La largeur totale donne l’encombrement de la lame en acier. La zone dentée indique la surface de contact effective.
Un modèle de 14 pouces en deux largeurs de lame
La fiche du modèle plat double face en acier allié indique une lame de 350 mm et une épaisseur de 4,8 mm. Comparez les lames de 45 et de 50 mm au même endroit, puis choisissez la denture adaptée à votre demande.
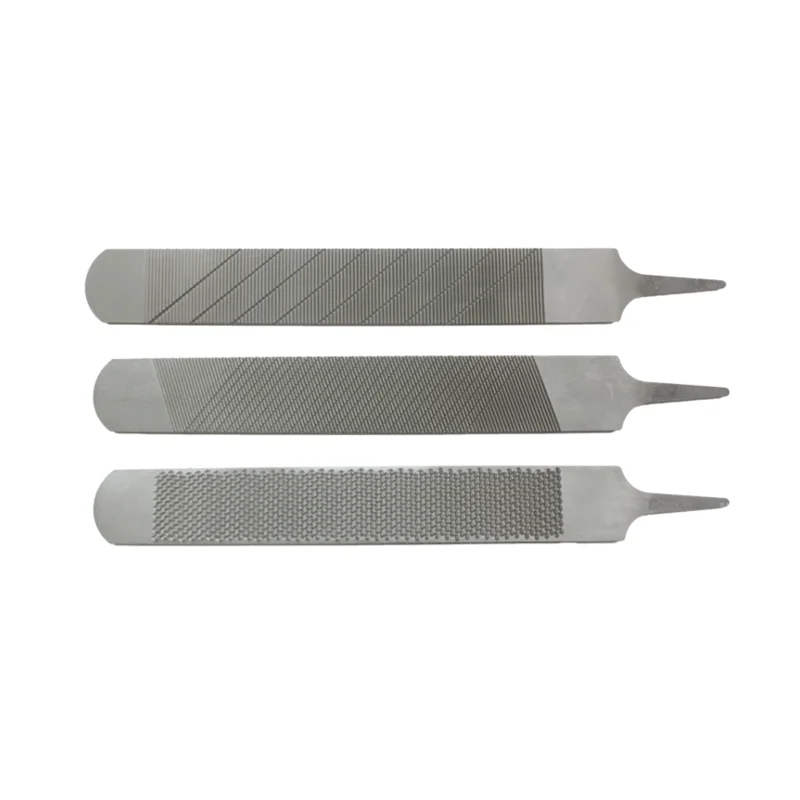
Consulter la fiche du modèle de 14 pouces
Vérifiez les dimensions du modèle et les options de dents taillées au burin ou fraisées dans le catalogue.
Comparer les deux largeurs sur échantillons
Repérez le même point de mesure et relevez les deux zones dentées utiles.
Les informations pour valider chaque face
Ajoutez à chaque désignation une photo ou un plan annoté utilisable par les équipes chargées de l’échantillonnage et de la réception.
| Référence d’achat | Points à vérifier |
|---|---|
| Face de dégrossissage | Identifiez la zone dentée utile, la taille voulue et ses points de début et de fin. Convenez d’une surface de référence si le résultat compte. |
| Face de finition | Indiquez séparément la taille requise et notez la finition attendue. Utilisez le même modèle et la même largeur de lame dans les notes des deux faces. |
| Profil effilé ou courbe | Indiquez les endroits où la râpe doit être en contact et ceux où un dégagement est nécessaire. Comparez ce point sur l’échantillon réel. |
Modifications nécessitant une nouvelle comparaison
Un changement de zone dentée, de géométrie ou de manche peut modifier le contact en travail. Reportez l’indice de révision du plan dans la commande et identifiez clairement l’échantillon précédent et celui proposé.
- Nouvelle face de coupe
- Joignez une photo prise bien en face pour chaque côté. L’épaulement et l’orientation de l’outil doivent être visibles sur les deux photos.
- Modification de forme ou d’ajustement
- Relevez la cote de la référence d’origine et indiquez précisément la géométrie de remplacement approuvée.
- Validation par l’acheteur
- Conservez ensemble la révision validée et l’identifiant de l’échantillon pour les séries suivantes.
Informations pour une nouvelle râpe ou un réapprovisionnement
Détaillez suffisamment la demande pour que le modèle et les faces de coupe soient identifiables sans ambiguïté.
Lame conforme à la référence
Modèle catalogue ou plan, dimensions de la lame et point de mesure marqué.
Faces conformes à la référence
Exigences distinctes pour les tailles grossière et fine, avec les limites de denture si elles comptent.
Manche conforme à la référence
Base et pointe de la soie, configuration d’emballage et référence d’ajustement si un manche est fourni.
De l’acier au contrôle final
Une fois l’ébauche et la taille choisies, confirmez l’état du matériau et les critères d’acceptation du produit fini pour le même modèle.
Voir l’extérieur de l’usine et les étapes de production
Le panorama de l’usine Relia et les quatre étapes confirmées en interne.
Consulter les informations sur l’acier et le traitement thermique
Indiquez la nuance et l’état du modèle fini lors du contrôle.
Développer un prototype selon votre plan
Associez la spécification aux contrôles de validation convenus.
Envoyez le plan et les détails des deux faces de travail
Indiquez les dimensions de la lame, les zones de travail, le manche et le volume envisagé. Le plan annoté ou la référence de l’échantillon servira à étudier l’option souhaitée.
- Lame et manche
- Les deux faces de travail
- Volume de commande prévu